Una parada intermitente en una banda transportadora, un conteo incorrecto de envases o una alarma de nivel que no actúa a tiempo suelen empezar con una selección de sensor aparentemente simple. Al comparar sensores inductivos versus capacitivos, la pregunta no es cuál tecnología es mejor en términos absolutos, sino cuál responde con mayor estabilidad al material, ambiente, distancia y condición real de la aplicación.
En control y automatización industrial, ambos sensores trabajan sin contacto y entregan una señal de conmutación para PLC, relés, variadores o sistemas de señalización. Sin embargo, detectan bajo principios físicos distintos. Esa diferencia determina qué materiales pueden reconocer, qué tan cerca deben instalarse y qué factores pueden generar disparos no deseados.
Sensores inductivos versus capacitivos: diferencia de principio
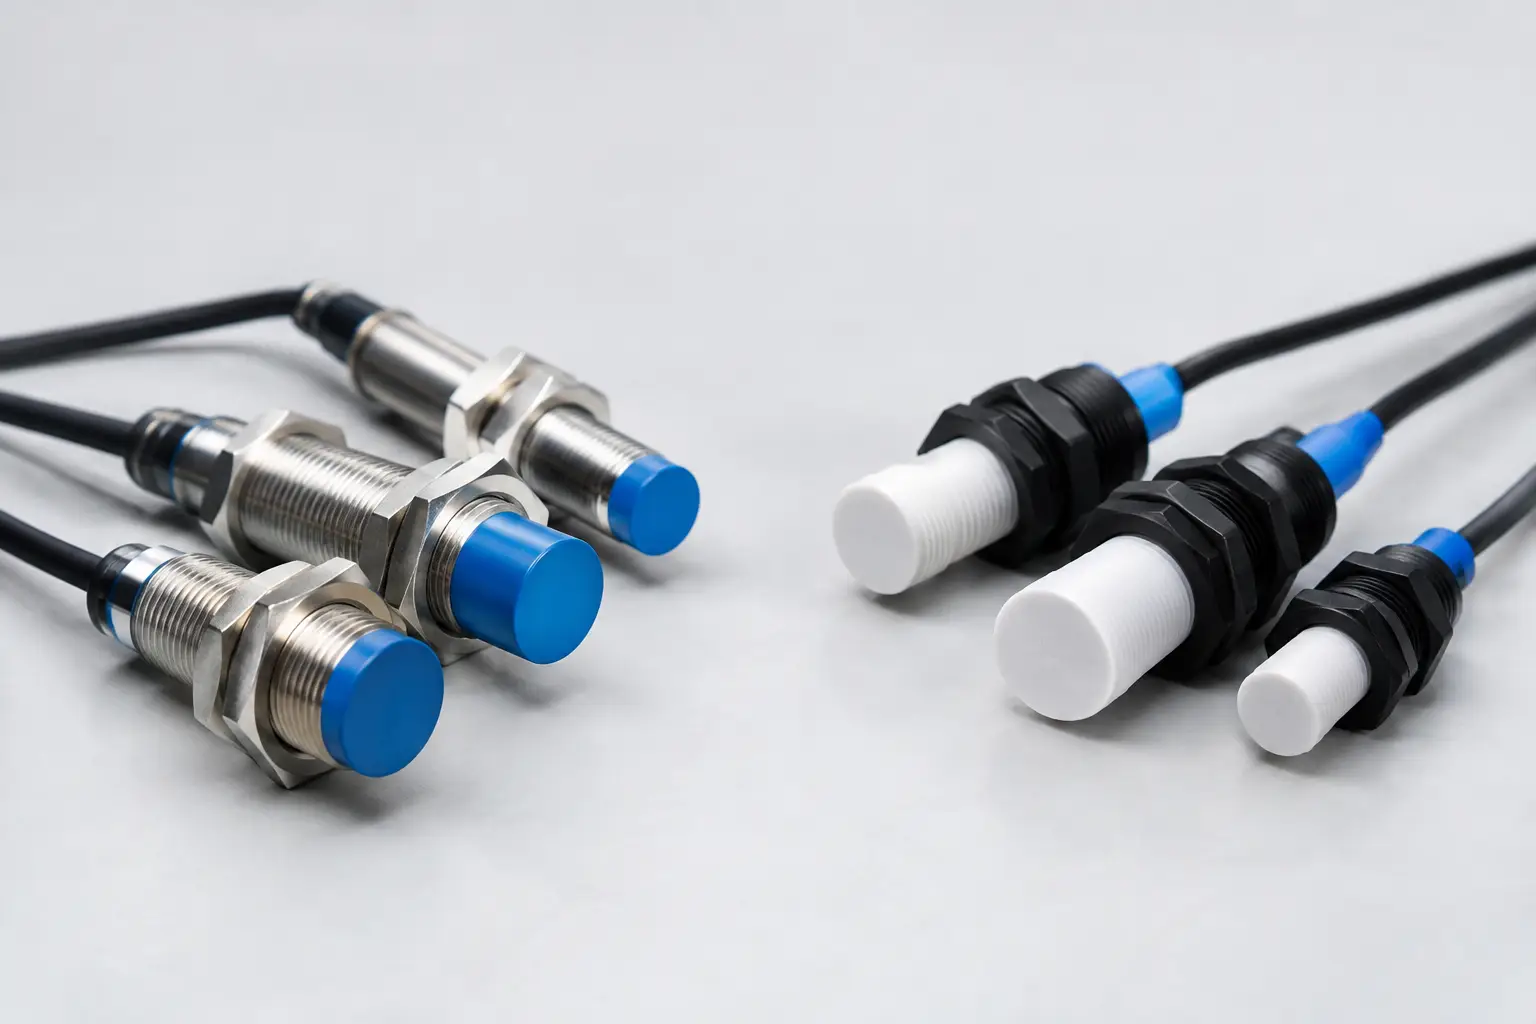
El sensor inductivo genera un campo electromagnético en su cara activa. Cuando un objeto metálico entra en ese campo, se producen corrientes inducidas en el material y el sensor cambia su estado de salida. Por esta razón, su campo de aplicación natural es la detección de piezas, componentes y mecanismos metálicos.
El sensor capacitivo, en cambio, responde a cambios en un campo electrostático. Puede detectar metales, pero también materiales no metálicos con una constante dieléctrica suficiente: plásticos, vidrio, papel, madera, polvo, granos, líquidos y algunos materiales a granel. Su capacidad para reconocer una mayor variedad de materiales lo hace útil, pero también más sensible a las condiciones del entorno.
En una estación de ensamblaje donde se requiere confirmar la llegada de una pieza de acero, un inductivo suele ser la alternativa más predecible. En una tolva donde se necesita conocer la presencia de resina plástica, harina o líquido a través de una pared no metálica, el capacitivo puede resolver una necesidad que el inductivo no cubre.
Cuándo conviene un sensor inductivo
Los sensores inductivos son la opción habitual para automatización de maquinaria con presencia de metal. Se emplean para detectar posición de cilindros, finales de carrera sin contacto, presencia de piezas mecanizadas, conteo de tapas metálicas, confirmación de componentes en prensas y monitoreo de engranajes o levas.
Su principal ventaja es la estabilidad de detección en ambientes industriales exigentes. La suciedad ligera, el aceite, el polvo y la humedad superficial tienden a afectar menos su funcionamiento que el de un sensor capacitivo, siempre que se seleccione una carcasa y un grado de protección apropiados. También tienen buena repetibilidad para ciclos rápidos, una condición relevante en líneas de empaque, ensamble, metalmecánica y procesos con alta cadencia.
No obstante, el alcance nominal debe interpretarse correctamente. La distancia indicada por el fabricante suele estar referida a una placa patrón de acero. Si el objetivo es aluminio, cobre, latón o acero inoxidable, la distancia efectiva disminuye según el factor de reducción propio de cada metal. En aplicaciones con aleaciones variables, acabados superficiales o piezas pequeñas, conviene validar el desempeño con una muestra real antes de estandarizar el montaje.
La instalación también importa. Un modelo enrasable puede montarse al ras de una superficie metálica porque su campo está más concentrado. Un modelo no enrasable requiere espacio libre alrededor de la cara sensora, pero normalmente ofrece mayor distancia de detección. Ignorar esta condición puede reducir el alcance o producir conmutaciones erráticas.
Cuándo conviene un sensor capacitivo
Un sensor capacitivo se justifica cuando el objeto no es metálico o cuando se requiere detectar material dentro de un recipiente. Es frecuente en control de nivel de sólidos y líquidos, detección de envases plásticos o de vidrio, presencia de etiquetas, bobinas de papel, empaques, pellets, alimentos secos y materias primas almacenadas en tolvas.
Una aplicación típica es la detección de nivel mínimo o máximo a través de la pared de un tanque plástico, vidrio o material compuesto. El sensor se instala externamente y evita perforaciones que puedan comprometer la limpieza, la estanqueidad o el proceso. También puede utilizarse para confirmar que una botella, bandeja o caja no metálica se encuentra en una posición determinada antes de iniciar una operación.
Su límite está en la sensibilidad al entorno. Acumulación de producto, condensación, humedad, residuos adheridos, cambios de densidad y variaciones en el espesor de la pared pueden modificar el punto de conmutación. En una tolva con polvo fino, por ejemplo, una capa adherida puede ser interpretada como presencia de material aunque el nivel real haya bajado.
Por ello, los modelos con ajuste de sensibilidad, potenciómetro o función teach-in deben configurarse directamente en la condición de operación. El ajuste no debe hacerse con la línea limpia si el sensor trabajará con humedad, vibración, espuma, incrustaciones o material acumulado. La prueba debe incluir el producto real, el recipiente definitivo y las condiciones normales de producción.
Detección a través de recipientes: una condición que exige prueba
No todos los recipientes permiten la misma detección. El espesor, la constante dieléctrica del material del tanque, la distancia entre sensor y producto, y la presencia de refuerzos metálicos cambian el resultado. Un sensor capacitivo puede detectar agua con facilidad a través de una pared plástica delgada, pero requerir una calibración más precisa para aceites, polvos de baja densidad o productos con aire atrapado.
Si el tanque es metálico, la detección externa capacitiva normalmente no será viable porque el blindaje metálico limita el campo. En esos casos se debe evaluar una solución de nivel compatible con el proceso, la presión, la temperatura y las exigencias sanitarias o de área clasificada.
Criterios de selección antes de cotizar
La selección debe partir de la aplicación y no solamente de la referencia que reemplazará. Antes de definir el sensor, el equipo de mantenimiento o automatización debería documentar estas condiciones:
- Material objetivo: tipo de metal, plástico, líquido, sólido a granel o empaque, incluyendo cambios previstos de producto.
- Distancia real de montaje: no solo la distancia nominal del catálogo, sino tolerancias mecánicas, vibración y desviación de la pieza.
- Ambiente de trabajo: presencia de aceite, polvo, lavado, humedad, temperatura, agentes químicos, interferencia electromagnética o riesgo de impacto.
- Interfaz eléctrica: tensión de alimentación, salida PNP o NPN, contacto normalmente abierto o cerrado, tipo de conector y compatibilidad con la entrada del PLC.
- Requisitos mecánicos: diámetro cilíndrico, formato rectangular, montaje enrasable o no enrasable, longitud de cuerpo, material de carcasa y cableado disponible.
En plantas con prácticas de mantenimiento estandarizadas, conviene además revisar la marca y familia instalada, los conectores disponibles, el inventario de repuestos y la codificación del plano eléctrico. Un sensor técnicamente funcional puede generar tiempos adicionales de intervención si utiliza una conexión, lógica de salida o formato de montaje distinto al estándar de la máquina.
Salida eléctrica y lógica de control
La tecnología de detección no reemplaza la revisión de la interfaz eléctrica. Tanto en sensores inductivos como capacitivos, es común encontrar versiones de corriente continua con salidas PNP o NPN, además de configuraciones normalmente abiertas, normalmente cerradas o complementarias.
En gran parte de las instalaciones de automatización industrial de la región se utilizan entradas de PLC compatibles con sensores PNP, donde el sensor entrega positivo a la entrada al activarse. Sin embargo, no debe asumirse este criterio: la sustitución de un NPN por un PNP, o viceversa, puede impedir el funcionamiento del circuito o generar una lectura permanente.
La salida normalmente cerrada puede aportar una ventaja diagnóstica cuando se busca identificar corte de cable o pérdida de alimentación como condición de falla. Pero la decisión debe revisarse junto con la filosofía de seguridad del proceso. Un sensor de presencia estándar no sustituye un dispositivo de seguridad certificado cuando existe riesgo para personas o equipos.
Errores frecuentes en campo
El error más común es elegir un inductivo para detectar un elemento que no tiene suficiente contenido metálico. Una etiqueta metalizada, una lámina muy delgada o una pieza de aluminio pequeña pueden no comportarse como una placa de acero estándar. El segundo error es usar un capacitivo para una aplicación de presencia metálica simple, sin necesidad real, y luego enfrentar falsas detecciones por suciedad o humedad.
También son frecuentes los montajes demasiado próximos a estructuras metálicas, cables de potencia tendidos junto a señales de sensor, conectores expuestos a lavado sin el grado IP requerido y ajustes de sensibilidad sin margen. En detección de nivel, un punto de conmutación que funciona durante la puesta en marcha puede fallar semanas después por acumulación de material o por cambio de proveedor de la materia prima.
La selección adecuada incorpora margen eléctrico y mecánico. Si una pieza pasa a 4 mm del sensor, no es recomendable especificar un alcance nominal de 4 mm. La distancia útil debe considerar tolerancias, material objetivo, temperatura, envejecimiento y condiciones de montaje. Este criterio reduce intervenciones correctivas y mejora la continuidad del proceso.
Una decisión basada en la aplicación
Para detección confiable de metal, el sensor inductivo suele ofrecer la respuesta más estable y directa. Para materiales no metálicos, control de nivel o detección a través de recipientes no metálicos, el capacitivo abre posibilidades que justifican una calibración más cuidadosa. La diferencia no está solo en el principio de operación: está en cómo ese principio responde al proceso real de la planta.
Cuando existan dudas sobre material, distancia, salida eléctrica o condiciones ambientales, una muestra del producto, fotografías del punto de montaje y los datos del PLC permiten definir una alternativa con mayor seguridad. En Soluciones Automáticas Ltda., este tipo de información facilita una cotización técnicamente alineada con el equipo instalado y con las condiciones de operación que deben sostenerse turno tras turno.