Una modificación aparentemente menor en una línea de producción puede convertir un cuadro de relés en un problema de mantenimiento recurrente. Añadir una temporización, una condición de seguridad, una señal analógica o un nuevo modo de funcionamiento obliga a revisar cableado, planos y lógica física. La decisión PLC vs relés no consiste en elegir la tecnología más moderna, sino en dimensionar el control para la operación real, sus riesgos y sus cambios previsibles.
PLC vs relés: la diferencia que afecta a la planta
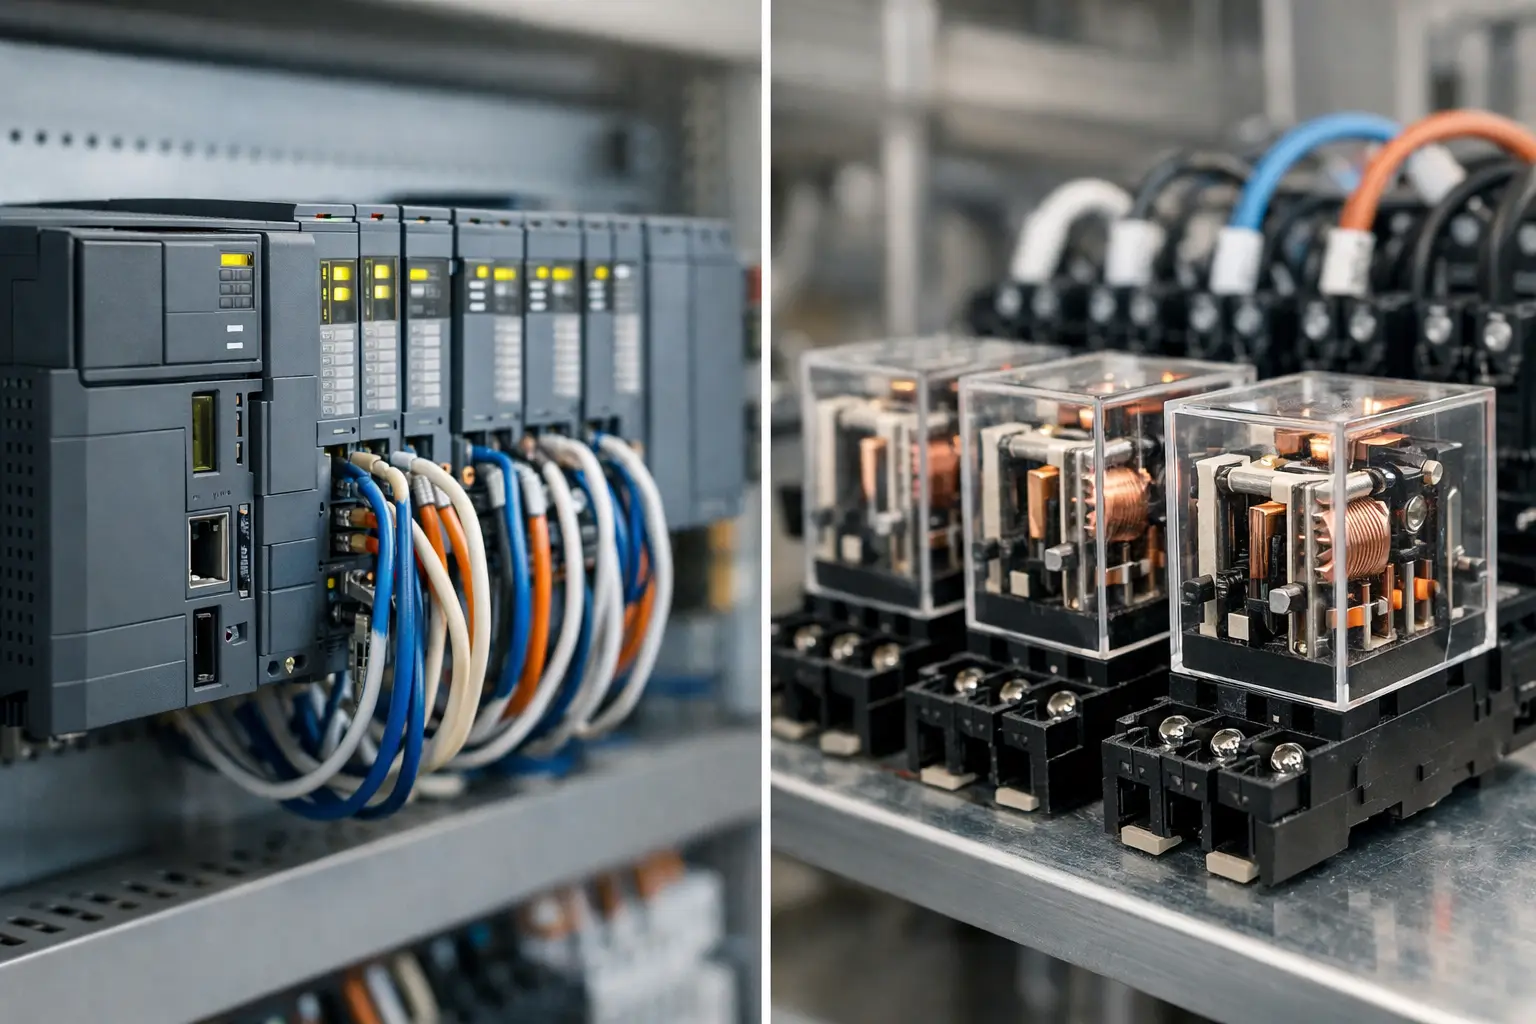
Un relé electromecánico conmuta contactos mediante una bobina. En automatismos sencillos, la lógica se construye conectando relés, contactores, temporizadores, pulsadores, finales de carrera y dispositivos de protección. Cada función queda representada físicamente en el armario eléctrico: para añadir una condición, normalmente hay que incorporar componentes y modificar conexiones.
Un PLC, o autómata programable, recibe señales de entrada, ejecuta una secuencia programada y gobierna salidas. La lógica reside en el programa y puede modificarse sin rehacer la arquitectura completa del cableado, siempre que existan entradas, salidas y capacidad de proceso disponibles. También permite integrar comunicaciones industriales, visualización en HMI, alarmas, registros y diagnóstico.
La comparación no debe reducirse al precio unitario. Un relé puede tener un coste inicial muy bajo, mientras que un PLC requiere CPU, fuente de alimentación, módulos de E/S, programación y, según el caso, una pantalla o red industrial. Sin embargo, el coste total depende de las horas de ingeniería, la ocupación del armario, la localización de averías, las futuras ampliaciones y el coste de una parada no planificada.
Cuándo los relés siguen siendo la alternativa adecuada
Los relés continúan siendo una solución técnicamente válida en equipos con una lógica fija y muy limitada. Un arranque directo de motor con mando local, una señalización básica de estado, el gobierno de una electroválvula con un interbloqueo simple o una transferencia sencilla pueden resolverse con componentes convencionales de forma clara y fiable.
En estas aplicaciones, el personal de mantenimiento puede identificar el circuito siguiendo el esquema eléctrico y comprobando tensiones, contactos y bobinas. No se requiere software de programación, copias de seguridad ni formación específica en una plataforma de automatización. Para maquinaria aislada, con pocas señales y sin necesidad de comunicación, esta simplicidad es una ventaja operativa.
También pueden ser convenientes cuando el ambiente, la disponibilidad de repuestos o la estandarización interna de la planta favorecen una solución cableada. Eso sí, conviene distinguir entre relés auxiliares para lógica de mando y contactores o interfaces de potencia. Un PLC no sustituye directamente a los elementos de maniobra de cargas: sus salidas suelen accionar relés intermedios, contactores, variadores o arrancadores, según la corriente, tensión y tipo de carga.
El límite aparece cuando la lógica empieza a multiplicarse. Varios temporizadores, memorias de estado, secuencias de arranque, alternancia de bombas o condiciones cruzadas pueden convertir un circuito inicialmente sencillo en un armario difícil de documentar y mantener.
Cuándo un PLC aporta una ventaja clara
Un PLC resulta recomendable cuando el proceso tiene secuencias, múltiples señales, condiciones variables o previsión de crecimiento. En una estación de bombeo, por ejemplo, puede alternar equipos, controlar niveles, gestionar horas de funcionamiento, generar alarmas y comunicar estados a supervisión sin una proliferación de relés temporizados y cableado auxiliar.
En líneas de fabricación, sistemas de transporte, dosificación, empaquetado o tratamiento de agua, la capacidad de modificar parámetros y secuencias tiene un valor directo. Los tiempos de proceso, recetas, límites de alarma y estrategias de operación pueden ajustarse de forma controlada. Esta flexibilidad exige disciplina: toda modificación debe documentarse, validarse y protegerse mediante gestión de versiones del programa.
El diagnóstico es otra diferencia relevante. Un PLC puede mostrar qué entrada está activa, qué condición bloquea una salida, qué alarma se ha producido y cuándo ocurrió. Con comunicación industrial, esta información puede llegar a un HMI, SCADA o sistema de mantenimiento. La reducción del tiempo de localización de fallos suele justificar la inversión en instalaciones donde una hora de parada afecta a producción, calidad o seguridad.
No obstante, un PLC no es automáticamente mejor por incorporar software. Un programa mal estructurado, sin comentarios, sin copia de seguridad y sin documentación puede ser más difícil de mantener que un cuadro de relés bien diseñado. La ventaja depende tanto de la arquitectura como de la calidad de la ingeniería y de la disponibilidad de personal capacitado.
Criterios técnicos para decidir
La cantidad de señales es un primer indicador, aunque no el único. Con pocas entradas y salidas digitales, los relés pueden ser suficientes. Cuando hay señales analógicas de presión, caudal, temperatura o nivel, un PLC simplifica el tratamiento de valores, escalado, comparaciones y alarmas. Si además se requieren variadores de frecuencia, instrumentación inteligente o comunicaciones por Ethernet industrial, la elección suele inclinarse hacia un controlador programable.
La complejidad funcional pesa más que el número de puntos. Diez señales con una única lógica de marcha-paro no son equivalentes a diez señales que intervienen en una secuencia con permisos, temporizaciones, prioridades y recuperación tras fallos. Antes de definir el hardware, conviene elaborar una matriz causa-efecto y describir los modos manual, automático, mantenimiento, parada y reinicio.
La disponibilidad futura también debe evaluarse. Si la instalación puede incorporar una nueva bomba, una estación adicional, un contador de producción o integración con supervisión, hay que prever espacio físico, reserva de E/S, potencia de fuente y direccionamiento de red. Sobredimensionar sin criterio aumenta el coste, pero diseñar sin margen puede obligar a rehacer un cuadro pocos meses después de su puesta en marcha.
El entorno industrial condiciona ambas alternativas. Temperatura, vibración, polvo, humedad, interferencias electromagnéticas y calidad de energía afectan a relés, fuentes, PLC y comunicaciones. La selección debe contemplar grado de protección del armario, puesta a tierra, segregación entre potencia y control, protección contra sobretensiones y compatibilidad electromagnética. En áreas clasificadas, los requisitos de certificación y las barreras o aisladores asociados determinan la arquitectura desde el inicio.
Seguridad: no confundir control con protección de personas
Un error frecuente es usar la lógica estándar de un PLC para funciones cuya avería pueda causar daños a personas. Una parada de emergencia, una puerta de resguardo, un mando a dos manos o una cortina de seguridad requieren una evaluación de riesgos y una arquitectura adecuada al nivel de prestaciones exigido.
Dependiendo del análisis, la solución puede requerir relés de seguridad, controladores de seguridad o PLC de seguridad, junto con contactores monitorizados, dispositivos de campo apropiados y circuitos de realimentación. El PLC convencional puede informar de estados y coordinar la producción, pero no debe asumir por sí solo una función de seguridad si no está diseñado y validado para ello.
Tampoco debe confundirse el uso de relés con seguridad funcional. Un relé auxiliar estándar no es necesariamente un relé de seguridad. La diferencia está en su diseño, comportamiento ante fallos, redundancia, monitorización y certificaciones aplicables.
Mantenimiento, repuestos y continuidad operativa
Con relés, el mantenimiento suele centrarse en contactos desgastados, bobinas, bornes flojos, temporizadores y errores de cableado. El diagnóstico puede ser inmediato en un circuito corto, pero se vuelve lento cuando hay muchas interdependencias. Mantener esquemas eléctricos actualizados es imprescindible; sin ellos, una intervención urgente puede prolongarse más de lo previsto.
Con PLC, la continuidad depende de disponer de la documentación eléctrica, el programa fuente, la versión instalada, los parámetros de comunicaciones y una copia de seguridad accesible. También conviene definir qué repuestos críticos deben permanecer en planta: fuente de alimentación, CPU, módulos de E/S, tarjetas de comunicación y, cuando corresponda, HMI. La sustitución física de un módulo no resuelve una avería si no se dispone de configuración y conocimientos para ponerlo en servicio.
Una práctica recomendable es separar claramente el circuito de potencia, el mando cableado y la automatización. Etiquetado consistente, borneras ordenadas, planos revisados y pruebas de aceptación reducen riesgos independientemente de la tecnología elegida. El mejor sistema no es el que acumula más funciones, sino el que el equipo de planta puede operar, diagnosticar y mantener con seguridad.
Cómo plantear la selección del proyecto
La decisión debe comenzar por el proceso, no por la marca ni por el componente disponible. Defina qué debe hacer la máquina, qué sucede ante cada fallo, qué señales intervienen, qué tiempos son críticos y qué información necesita el operador. Después, determine los requisitos de seguridad, el entorno de instalación, las cargas a maniobrar y las necesidades de comunicación.
Si la lógica es estable, pequeña y fácilmente trazable, los relés pueden ofrecer una solución económica y mantenible. Si hay secuencias, datos analógicos, necesidad de diagnóstico, integración o crecimiento, un PLC suele reducir complejidad a medio plazo. En muchos cuadros industriales, la respuesta no es excluyente: el PLC gestiona la lógica y los relés de interfaz, contactores y equipos de seguridad cumplen las funciones para las que han sido seleccionados.
Para Soluciones Automáticas, la selección adecuada parte de revisar la aplicación completa: señales, cargas, protecciones, condiciones de operación y disponibilidad de materiales. Un cuadro bien resuelto no responde a una preferencia entre tecnologías; responde a la necesidad de que la instalación mantenga su producción, proteja a las personas y permita intervenir con criterio cuando el proceso lo requiera.


