Una parada de línea causada por un fallo de control rara vez se resuelve sustituyendo el equipo por el PLC con más prestaciones del catálogo. La elección de los mejores PLC para una instalación industrial depende de la arquitectura existente, la criticidad del proceso, las condiciones eléctricas y ambientales, y la capacidad real de mantener el sistema durante los próximos años.
Para compras, mantenimiento e ingeniería, la pregunta no debería ser qué PLC es “el mejor” en términos absolutos. La cuestión útil es qué controlador ofrece el equilibrio adecuado entre disponibilidad, capacidad de proceso, comunicaciones, seguridad funcional, repuestos y soporte técnico para una aplicación concreta. Esta diferencia evita tanto el sobredimensionamiento como las limitaciones que aparecen cuando una planta necesita crecer.
Qué define a los mejores PLC industriales
Un PLC industrial debe ejecutar la lógica de control con comportamiento predecible, resistir el entorno de operación y comunicarse correctamente con el resto de la instalación. Esto incluye variadores de frecuencia, arrancadores, instrumentación, sistemas SCADA, redes de planta, paneles de operador y, en determinados casos, sistemas de seguridad.
La capacidad de memoria o la velocidad de procesador son relevantes, pero no bastan para comparar equipos. Un PLC muy potente puede ser una elección poco eficiente para una máquina independiente con pocas señales y secuencias simples. Del mismo modo, un micro-PLC económico puede quedarse corto si debe coordinar ejes, gestionar recetas, registrar datos, intercambiar información con sistemas superiores y atender comunicaciones industriales simultáneas.
Los mejores PLC son los que cumplen cinco condiciones: disponen de una arquitectura de E/S adecuada, se integran en la red requerida, admiten la estrategia de mantenimiento de la planta, cuentan con accesorios y módulos disponibles, y proceden de una línea industrial con continuidad comercial y técnica.
Empiece por el proceso, no por la marca
Antes de solicitar una oferta conviene definir el alcance funcional. El número de señales digitales y analógicas es el punto inicial, pero debe revisarse la naturaleza de cada señal. No es equivalente controlar contactores y finales de carrera que leer transmisores de presión de 4-20 mA, termopares, encóderes rápidos o celdas de carga.
También importa el tiempo de ciclo exigido. En tratamiento de agua, ventilación industrial o control de servicios auxiliares, ciclos de decenas o centenas de milisegundos suelen ser suficientes. En cambio, aplicaciones de posicionamiento, empaquetado, sincronización de maquinaria o manipulación de alta velocidad pueden requerir procesadores, módulos tecnológicos y buses deterministas específicos.
La expansión prevista debe quedar documentada. Una instalación que nace con 24 E/S y prevé incorporar nuevas estaciones, trazabilidad o control de calidad puede necesitar desde el inicio un sistema modular. Dejar capacidad libre en carril DIN, reserva de direcciones, puertos de comunicación disponibles y margen en la fuente de alimentación reduce modificaciones posteriores y tiempos de intervención.
PLC compacto o PLC modular
Los PLC compactos integran CPU, fuente y una cantidad fija de entradas y salidas en un único cuerpo. Son adecuados para máquinas de alcance acotado, cuadros auxiliares, bombeos, pequeños sistemas de transporte o modernizaciones donde el espacio es limitado. Su ventaja es una puesta en servicio directa y un coste contenido cuando no se requieren muchas ampliaciones.
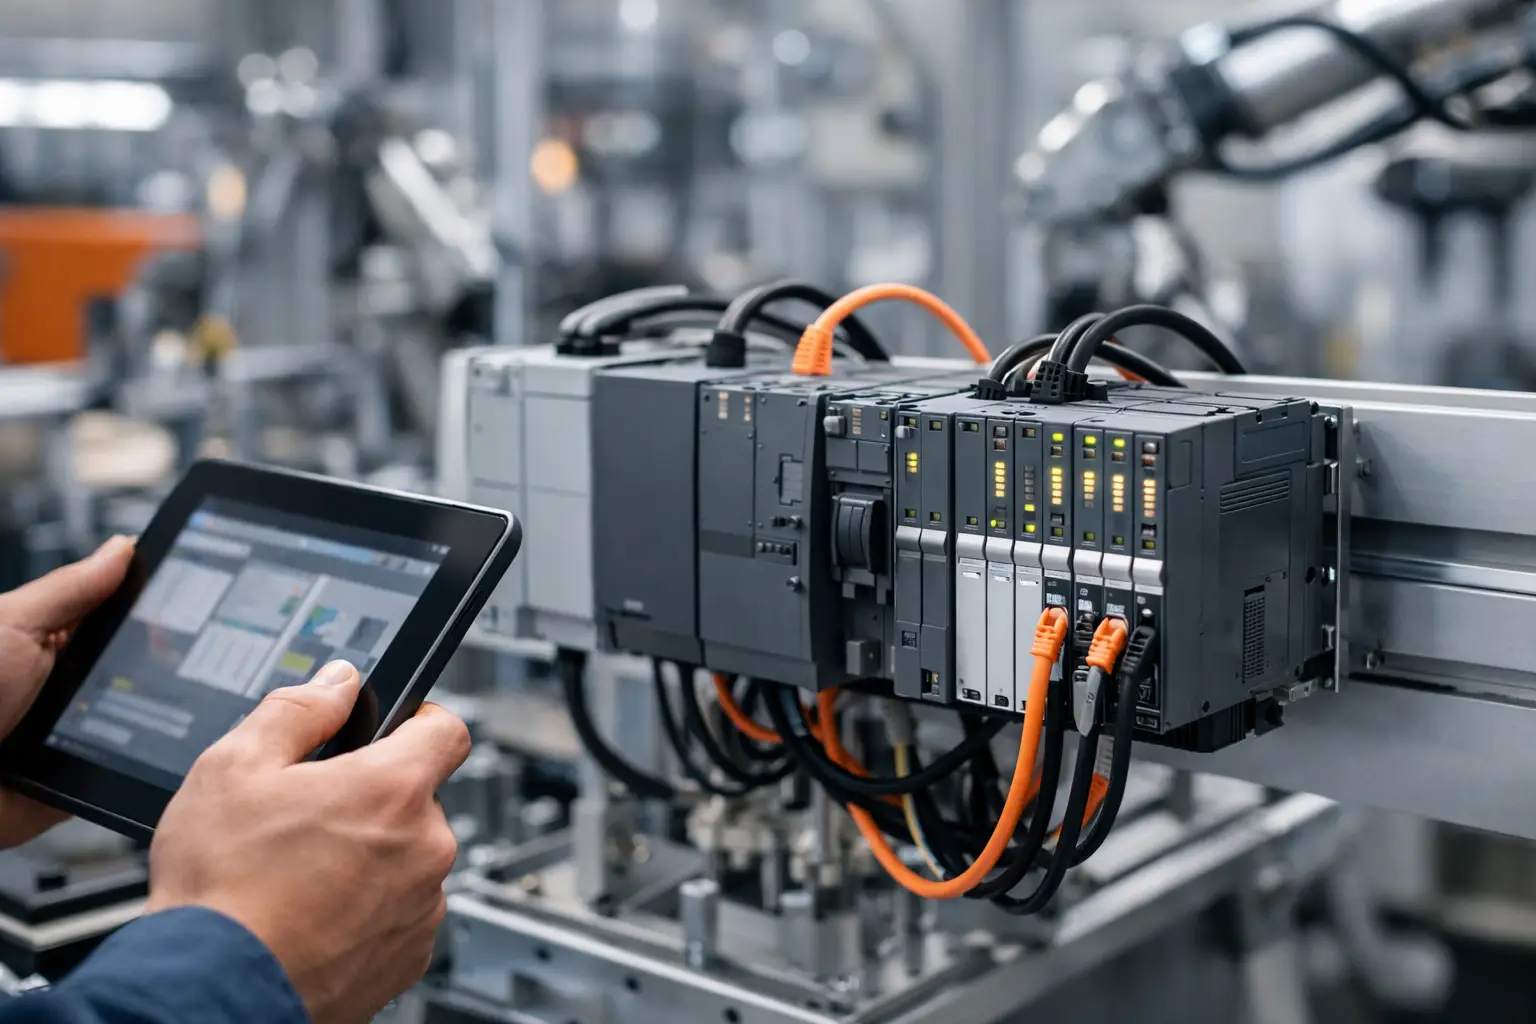
Los PLC modulares separan CPU, alimentación, comunicaciones y E/S. Esta arquitectura facilita incorporar señales analógicas especializadas, comunicación remota, contadores rápidos, pesaje, control de temperatura o módulos de seguridad. Es la opción habitual en líneas de producción, procesos con varias áreas y proyectos donde el alcance puede evolucionar.
No siempre un modular es preferible. Si la aplicación no crecerá, exigir una plataforma de gran escala aumenta el coste de hardware, ingeniería y repuestos sin aportar disponibilidad. La decisión debe responder a una previsión razonable, no a una especificación genérica.
Comunicaciones: el criterio que más condiciona una sustitución
En proyectos de renovación, la red industrial suele determinar la familia de PLC viable. Un controlador debe poder comunicarse con los dispositivos existentes o contemplar el coste y el riesgo de migrarlos. Protocolos como PROFINET, EtherNet/IP, Modbus TCP, Modbus RTU, EtherCAT, CANopen o PROFIBUS responden a ecosistemas distintos y no son intercambiables por defecto.
La compatibilidad debe revisarse a nivel de detalle: tipo de puerto, función de maestro o esclavo, número de conexiones, diagnóstico, rendimiento de red y disponibilidad de archivos de configuración. Que un PLC tenga Ethernet no significa que sea compatible con cualquier red industrial basada en Ethernet.
En una planta con E/S distribuidas, variadores, paneles HMI y supervisión SCADA, es recomendable elaborar un mapa de comunicaciones antes de seleccionar el equipo. Debe indicar qué nodos intervienen, qué información intercambian y qué ocurre si una comunicación falla. Este análisis permite decidir si se necesita redundancia, segmentación de red, switches industriales gestionables o módulos adicionales.
Integración con la plataforma instalada
Mantener la misma plataforma de automatización puede simplificar el stock de repuestos, la formación del personal y la reutilización de programas. Sin embargo, no debe convertirse en una regla automática. Si una familia está próxima a fin de vida, dispone de poca capacidad de expansión o dificulta la conexión con equipos actuales, puede ser más prudente planificar una migración ordenada.
La migración debe valorar licencias de software, conversión de programa, modificaciones en HMI, sustitución de módulos, pruebas de aceptación y disponibilidad de técnicos capacitados. El precio de la CPU es solo una parte de la inversión. En sistemas críticos, el coste de una parada no planificada puede superar ampliamente el ahorro inicial de una referencia inadecuada.
Fiabilidad eléctrica y condiciones de instalación
Un PLC no trabaja aislado del cuadro eléctrico. La calidad de la alimentación de 24 Vcc, la puesta a tierra, la separación entre potencia y señal, el apantallamiento de cables y la protección frente a transitorios influyen directamente en su comportamiento.
En instalaciones con variadores, maniobras frecuentes, hornos, soldadura, motores de gran potencia o redes eléctricas con perturbaciones, deben evaluarse fuentes industriales, protección contra sobretensiones, filtros y distribución correcta de la alimentación. Un problema de compatibilidad electromagnética puede presentarse como reinicios, lecturas analógicas inestables, pérdidas de comunicación o fallos intermitentes difíciles de diagnosticar.
También deben verificarse temperatura, humedad, vibración, polvo, grado de protección del armario y condiciones especiales de proceso. En áreas clasificadas, la selección no se limita al PLC: afecta a envolventes, métodos de instalación, barreras, prensaestopas, señalización y al conjunto de la solución certificada para la zona correspondiente.
Seguridad funcional y continuidad operativa
Cuando una máquina incorpora paradas de emergencia, resguardos, cortinas ópticas o funciones de movimiento seguro, conviene separar la seguridad funcional de la automatización convencional. Según el nivel de riesgo y el diseño de la aplicación, puede ser necesario un relé de seguridad, un controlador de seguridad o E/S seguras integradas en una arquitectura certificada.
No es válido sustituir una solución de seguridad por lógica estándar solo porque el PLC tenga entradas disponibles. La evaluación de riesgos, el nivel de prestaciones requerido y las normas aplicables deben conducir la definición técnica. Integrar seguridad y control en una misma plataforma puede facilitar diagnóstico y cableado, pero exige ingeniería, validación y mantenimiento acordes.
La continuidad operativa también depende de la estrategia de repuestos. Para equipos críticos, conviene identificar CPU, fuente, módulos de E/S, tarjetas de memoria, cables de programación y elementos de comunicación que deberían estar disponibles localmente. El stock no debe basarse únicamente en el coste unitario, sino en el plazo de reposición y el impacto de una avería.
Software, documentación y mantenimiento
Un PLC técnicamente adecuado pierde valor si el equipo de planta no puede diagnosticarlo o modificarlo con control. Revise el entorno de programación, las licencias necesarias, la compatibilidad con versiones anteriores y la disponibilidad de copias de seguridad. La entrega del proyecto debe incluir programa fuente, comentarios, planos eléctricos, lista de señales, configuración de red y versión de firmware.
La estandarización de nombres de variables, alarmas y bloques de programa reduce el tiempo de intervención. En una avería, el técnico necesita entender con rapidez qué condición impide el arranque, qué señal está ausente y dónde se ha producido una pérdida de comunicación. Una programación ordenada tiene un efecto directo sobre la mantenibilidad.
La formación es especialmente relevante cuando se adopta una nueva plataforma. Capacitar a operadores, electricistas y técnicos de automatización según sus funciones reduce dependencias externas y mejora la respuesta frente a incidentes. No todos necesitan programar, pero todos deben conocer los límites de actuación y los procedimientos de seguridad.
Cómo solicitar una oferta técnica útil
Una petición de cotización bien definida acelera la selección y mejora la precisión de la propuesta. Además de indicar la marca o referencia preferida si existe, conviene facilitar la lista de E/S, tipos de señal, tensión de alimentación, protocolo de comunicación, necesidad de HMI o SCADA, condiciones ambientales, requisitos de seguridad y fecha esperada de suministro.
Si se trata de una sustitución, ayudan especialmente las fotografías del cuadro, planos disponibles, referencia completa del equipo instalado y copia del programa cuando sea posible. Con esta información, un distribuidor especializado puede identificar compatibilidades, módulos equivalentes, accesorios necesarios y riesgos de obsolescencia antes de que el equipo llegue a planta.
Soluciones Automáticas puede apoyar este proceso desde la identificación de materiales de control y automatización hasta la definición comercial de referencias y disponibilidad. En aplicaciones exigentes, la coordinación entre ingeniería, mantenimiento y compras es la mejor forma de convertir una necesidad urgente en una solución sostenible.
Elegir un PLC es decidir cómo se mantendrá el control de un proceso durante años. Cuando la selección se basa en señales, comunicaciones, entorno, seguridad y repuestos, el controlador deja de ser un componente aislado y pasa a ser una base fiable para la operación de planta.


