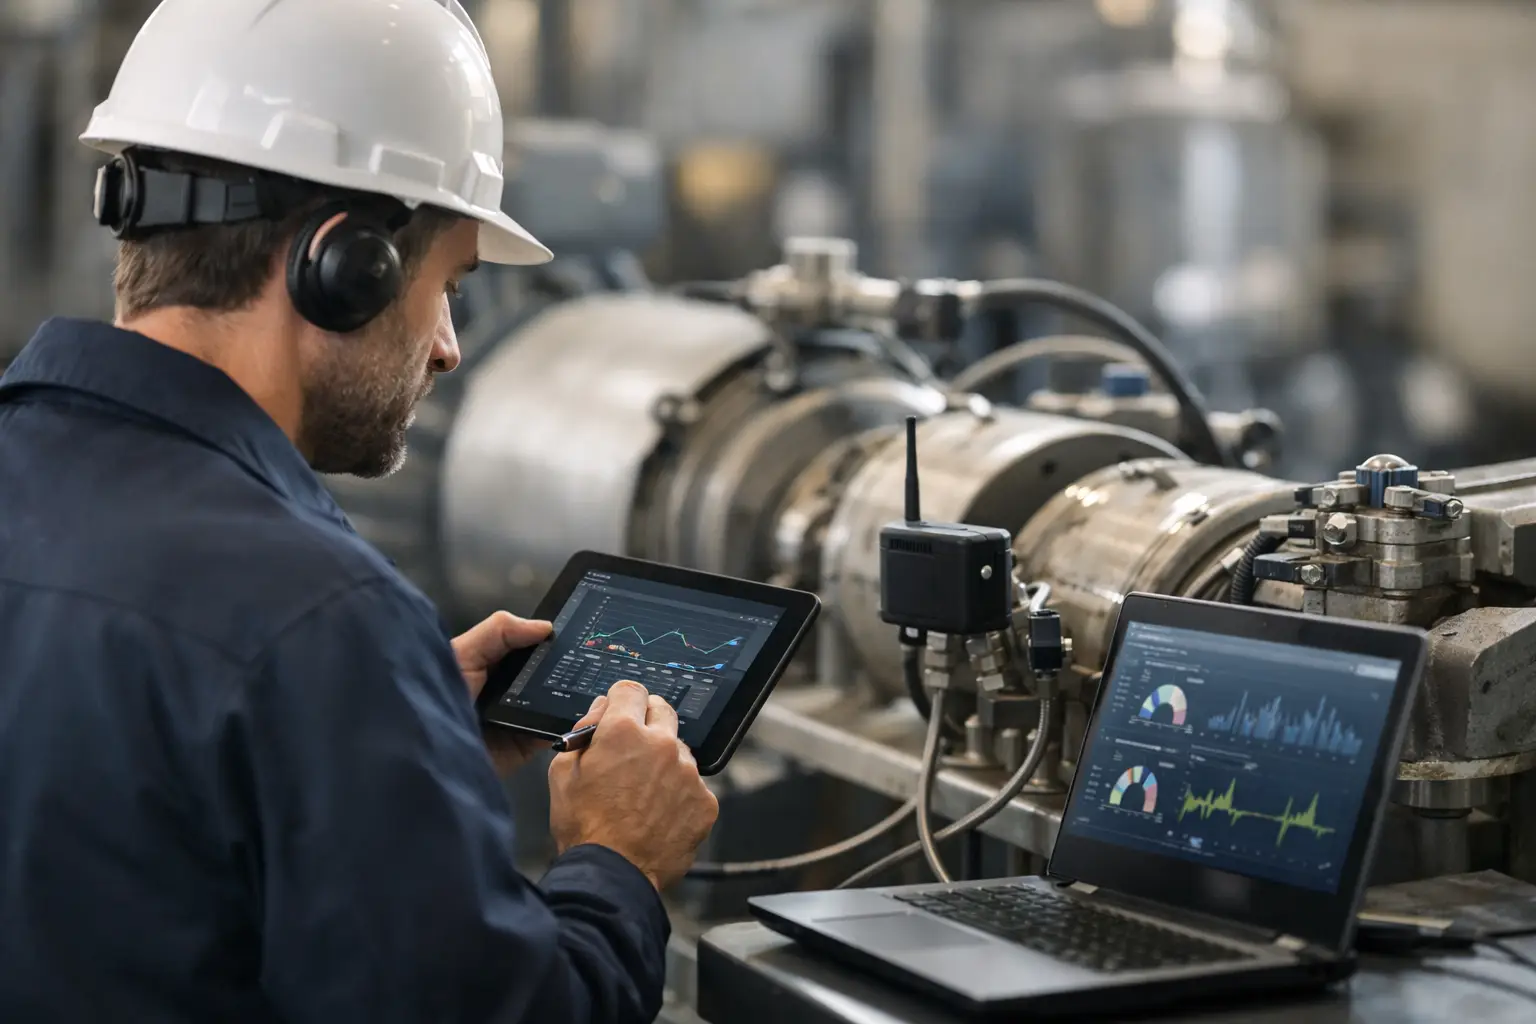
Un motor crítico que aumenta su temperatura de operación, un variador con alarmas intermitentes o un tablero con conexiones degradadas rara vez fallan sin advertencia. El mantenimiento predictivo convierte esas señales tempranas en decisiones de intervención antes de que una anomalía se transforme en una parada no programada, un daño mayor o un riesgo para las personas.
Para una planta industrial, el objetivo no es medir por medir ni instalar sensores en cada activo. El propósito es conocer la condición real de los equipos que afectan la seguridad, la producción, la calidad del producto y el consumo energético. Esto permite programar recursos, gestionar repuestos y ejecutar correctivos con una ventana de tiempo técnica y comercialmente razonable.
Qué es el mantenimiento predictivo y qué resuelve
El mantenimiento predictivo es una estrategia basada en la condición del activo. A partir de variables medibles, inspecciones y análisis de tendencia, busca identificar patrones que indiquen desgaste, desalineación, sobrecarga, contaminación, degradación eléctrica u otros modos de falla.
A diferencia del mantenimiento correctivo, que responde cuando el equipo ya ha fallado, el predictivo actúa con anticipación. También se diferencia del mantenimiento preventivo por calendario: no define una intervención únicamente porque transcurrieron seis meses o determinada cantidad de horas, sino porque la evidencia indica que la condición del equipo cambió.
Esto no significa que el mantenimiento preventivo desaparezca. Lubricación, limpieza, aprietes, pruebas funcionales y reemplazos obligatorios siguen siendo necesarios en numerosos activos. La combinación correcta depende de la criticidad, el modo de falla, las recomendaciones del fabricante, el entorno de operación y el costo de una detención. Un detector de condición no reemplaza una rutina básica mal ejecutada.
Los datos que permiten anticipar una falla
La técnica de diagnóstico debe corresponder al activo y al mecanismo de deterioro que se busca detectar. En sistemas rotativos, por ejemplo, la vibración y la temperatura pueden revelar comportamientos distintos. En instalaciones eléctricas, la termografía, la calidad de energía y las mediciones de aislamiento aportan información más relevante que un análisis mecánico.
Entre las variables que una planta puede monitorear se encuentran la vibración, temperatura, corriente, tensión, factor de potencia, armónicos, presión, caudal, nivel, velocidad y ciclos de operación. También son valiosas las señales de alarmas y eventos provenientes de PLC, variadores de frecuencia, relés inteligentes, sistemas de supervisión y analizadores de red.
La clave no está en una lectura aislada. Un rodamiento a cierta temperatura puede estar dentro de un rango admisible, pero una tendencia ascendente sostenida frente a su condición histórica merece atención. Del mismo modo, una corriente elevada puede explicarse por una carga temporal del proceso o por un problema mecánico, eléctrico o de parametrización. El contexto operacional define la interpretación.
Técnicas habituales en plantas industriales
La termografía infrarroja permite detectar puntos calientes en tableros, barras, conexiones, interruptores, transformadores, motores y centros de control. Es especialmente útil para encontrar conexiones flojas, desequilibrios de carga, sobrecargas o componentes con deterioro. Para que el resultado sea útil, la inspección debe realizarse con carga representativa y bajo condiciones de seguridad adecuadas.
El análisis de vibraciones es una herramienta central para motores, bombas, ventiladores, reductores y otros equipos rotativos. Puede ayudar a identificar desbalanceo, desalineación, holguras, defectos de rodamientos y problemas de engranajes. Requiere puntos de medición consistentes, una línea base y personal capaz de separar una alarma real de una variación normal del proceso.
En el campo eléctrico, el análisis de calidad de energía ayuda a evaluar perturbaciones que afectan controles y cargas sensibles: huecos de tensión, transitorios, desbalance, bajo factor de potencia y armónicos. Estos fenómenos pueden acortar la vida útil de variadores, fuentes, contactores, bancos de condensadores y electrónica de automatización. Medirlos es el primer paso; definir filtros, protección, correcciones o cambios de diseño exige revisar la instalación completa.
Los análisis de aceite, ultrasonido y pruebas de aislamiento complementan el diagnóstico cuando el tipo de activo lo justifica. El ultrasonido puede revelar fugas de aire comprimido, descargas eléctricas incipientes o fallas de lubricación. Las pruebas de aislamiento son relevantes en motores, cables y transformadores, siempre que se ejecuten con procedimientos compatibles con el equipo y la electrónica conectada.
Cómo implementar mantenimiento predictivo con criterio técnico
El error más costoso es iniciar el programa por la tecnología disponible y no por el riesgo operativo. Antes de adquirir instrumentación o integrar datos a un sistema de automatización, conviene establecer qué activos justifican seguimiento y qué decisión se tomará con cada variable.
Una implementación ordenada comienza con un inventario técnico depurado. Cada activo debe contar con identificación, ubicación, función de proceso, características eléctricas o mecánicas, historial de fallas, repuestos asociados y responsable operativo. Sin esta base, las tendencias pierden trazabilidad y las alarmas terminan dispersas entre hojas de cálculo, correos y reportes sin cierre.
Después se recomienda clasificar la criticidad. No todos los equipos requieren el mismo nivel de monitoreo. Una bomba redundante de servicio secundario puede controlarse mediante inspecciones periódicas, mientras que un motor sin respaldo en una línea de producción continua puede requerir sensores permanentes, alarmas integradas y una estrategia de repuestos definida.
La criticidad debe considerar, como mínimo, consecuencias sobre producción, seguridad, ambiente, calidad, tiempo de reposición y disponibilidad de redundancia. También es necesario analizar cómo falla el activo. Instalar un sensor de vibración en un equipo cuya principal causa de parada son problemas de alimentación eléctrica no resolverá el riesgo prioritario.
Con esos criterios definidos, el siguiente paso es seleccionar puntos de medición, frecuencia de captura, umbrales iniciales y responsables de análisis. Los umbrales no deben copiarse de forma automática de un manual. Pueden servir como referencia, pero la línea base construida con el comportamiento propio de la planta suele ser más útil para identificar desviaciones.
Del sensor a la orden de trabajo
Un programa predictivo genera valor cuando una alerta tiene una ruta clara. Si una inspección termográfica identifica una conexión anormal, el hallazgo debe documentarse, evaluarse según su severidad, convertirse en una orden de trabajo y verificarse después de la corrección. De lo contrario, la información queda como un reporte sin impacto en la confiabilidad.
La integración con sistemas de gestión de mantenimiento permite asociar mediciones, fotografías térmicas, tendencias, diagnósticos, órdenes de trabajo y consumo de repuestos. En instalaciones con control y automatización, las variables disponibles en PLC, HMI, SCADA o redes industriales también pueden aportar alertas tempranas, siempre que se defina qué señales tienen valor de mantenimiento y cuáles corresponden únicamente a la lógica de proceso.
Conviene evitar alarmas excesivas. Una arquitectura con demasiados avisos, sin clasificación ni responsable asignado, produce fatiga operativa. Las alarmas deben ser accionables: indicar qué activo presenta la anomalía, cuál es la variable afectada, qué tan urgente es la revisión y qué condición de operación debe confirmarse.
Infraestructura eléctrica y automatización: el punto que suele omitirse
La calidad de las mediciones depende de la calidad de la instalación. Sensores mal ubicados, cableado inadecuado, mala puesta a tierra, interferencia electromagnética, fuentes inestables o gabinetes expuestos a condiciones severas pueden afectar tanto la confiabilidad del dato como la disponibilidad del sistema de monitoreo.
En entornos industriales, la selección de componentes debe responder a tensión, corriente, grado de protección, temperatura, compatibilidad electromagnética, tipo de red y condiciones de área. En zonas clasificadas, la instrumentación, las cajas, las canalizaciones y los métodos de instalación deben cumplir los requisitos aplicables al riesgo presente. No basta con agregar un dispositivo de medición convencional a una ubicación con atmósfera potencialmente explosiva.
También es necesario proteger la continuidad de comunicaciones y alimentación. Fuentes industriales, dispositivos de protección, soluciones de calidad de energía, cableado adecuado, señalización y componentes de control seleccionados para la aplicación contribuyen a que el sistema predictivo entregue información cuando realmente se necesita.
Indicadores para evaluar si el programa funciona
El número de sensores instalados no es un indicador de éxito. La evaluación debe concentrarse en resultados operativos: reducción de paradas no programadas, disminución del tiempo medio de reparación, porcentaje de hallazgos corregidos antes de una falla funcional, cumplimiento de órdenes predictivas y reducción de daños secundarios.
También es útil medir la precisión de las alertas. Si muchas intervenciones no confirman una condición anormal, tal vez los límites son demasiado conservadores o falta contexto de proceso. Si las fallas aparecen sin advertencia, se debe revisar la técnica usada, la frecuencia de medición, los puntos de captura o el modo de falla considerado.
Soluciones Automáticas Ltda. puede acompañar la identificación comercial y técnica de componentes para control, automatización, calidad de energía, señalización, cableado industrial y aplicaciones especiales. La selección debe partir siempre de las condiciones reales del activo y de la instalación, no de una referencia genérica.
El mantenimiento predictivo empieza a dar resultados cuando mantenimiento, producción, ingeniería eléctrica y automatización comparten la misma pregunta: qué evidencia necesitamos para intervenir con tiempo y mantener el proceso bajo control.


