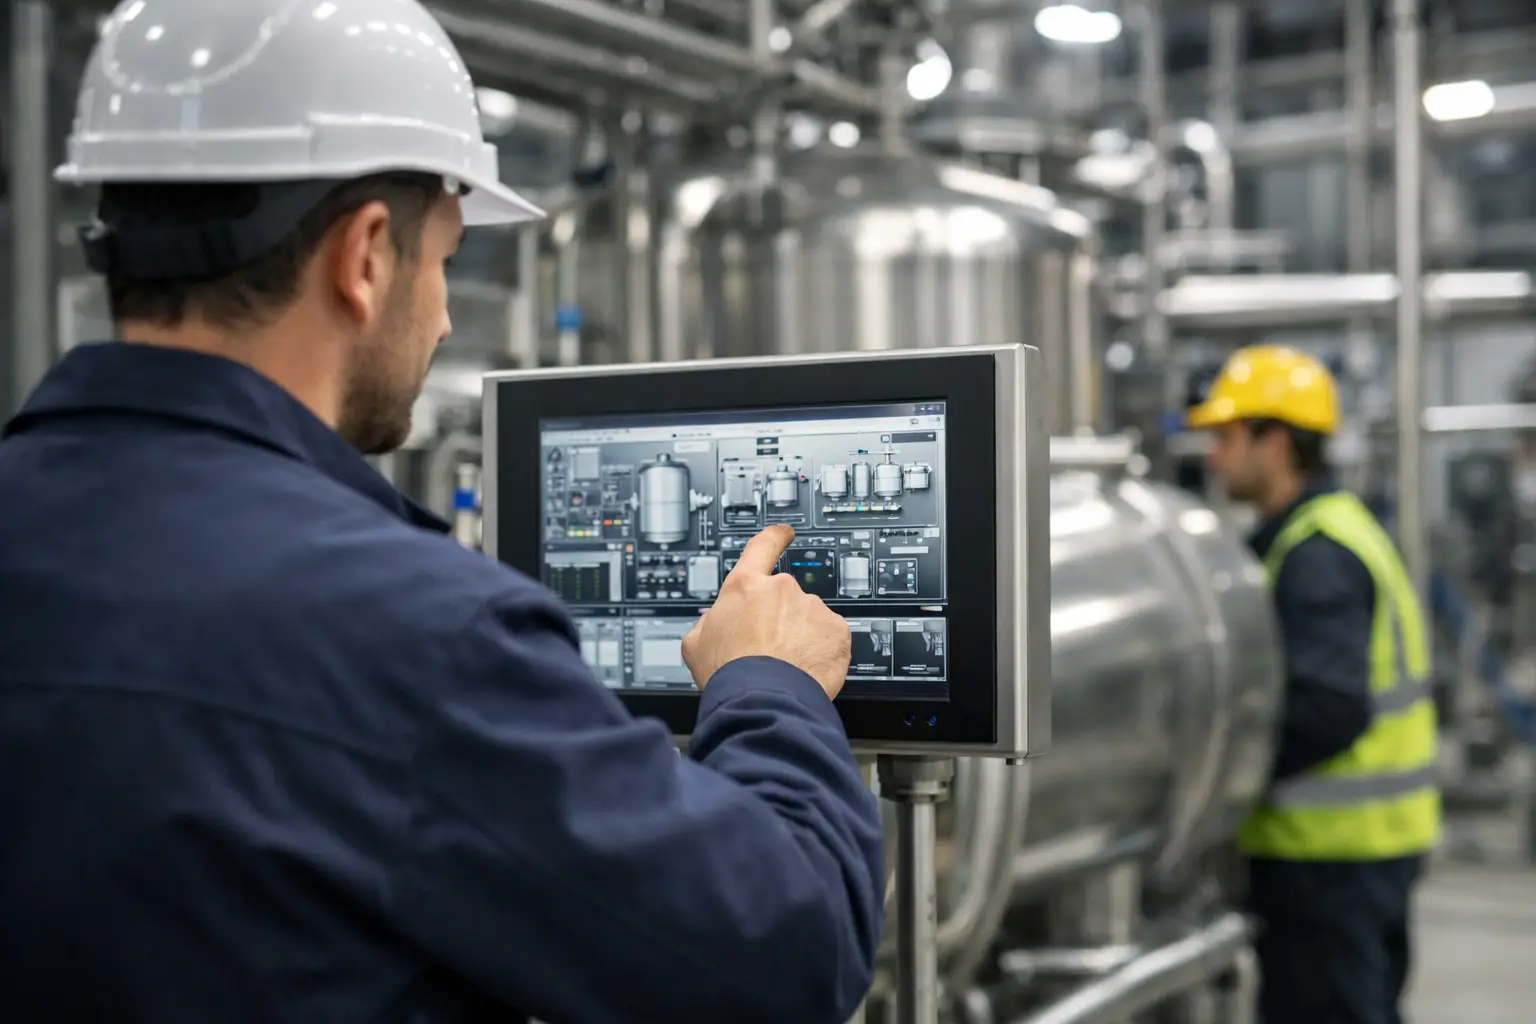
Una pantalla instalada sin una arquitectura clara puede convertirse en un nuevo punto de fallo: alarmas que no llegan, recetas que se modifican sin trazabilidad o datos de proceso que no coinciden con el PLC. Por eso, saber cómo integrar HMI industrial no consiste únicamente en conectar un panel a una red Ethernet. Implica definir qué debe ver cada operador, cómo se protegerá la información y qué ocurrirá cuando la comunicación se interrumpa.
En una planta industrial, la HMI es la capa desde la que operación interpreta el proceso y actúa sobre él. Una buena integración reduce tiempos de diagnóstico, limita maniobras incorrectas y facilita el mantenimiento. Una integración deficiente, aunque funcione durante la puesta en marcha, suele generar dependencia del programador, paradas prolongadas y decisiones tomadas con información incompleta.
Definir el alcance antes de seleccionar la HMI
La primera decisión no es la marca ni el tamaño de pantalla. Es el alcance funcional. Conviene identificar si la HMI controlará una máquina local, una celda de producción, una línea completa o una instalación distribuida. Cada escenario exige distinta capacidad de visualización, comunicación, almacenamiento y gestión de usuarios.
Para una máquina sencilla, puede bastar una pantalla local conectada a un PLC, con estados, mandos básicos, contadores y alarmas. En una línea con varios controladores, será necesario definir si la HMI concentrará datos de todos ellos, si habrá pantallas por zona o si una plataforma SCADA asumirá la supervisión central. Intentar usar un panel de operador como sustituto de un sistema de supervisión de planta puede limitar el crecimiento posterior.
También deben concretarse las variables críticas: velocidades, temperaturas, presiones, estados de seguridad, consumos, lotes, recetas y eventos. No todo dato disponible en el PLC debe mostrarse. La pantalla debe ayudar a operar, no trasladar toda la tabla de variables al operario.
Elegir el nivel de integración adecuado
La elección depende de la criticidad del proceso y de la disponibilidad requerida. En aplicaciones con ciclos cortos, el operador necesita información inmediata y mandos organizados por secuencia. En procesos continuos, las tendencias, los límites operativos y el historial de alarmas suelen tener más valor que una visualización muy detallada de cada equipo.
En áreas clasificadas o ambientes con polvo, humedad, vibración o lavado frecuente, la selección debe considerar grado de protección, temperatura de operación, método de montaje y certificaciones aplicables. La HMI no puede evaluarse de forma aislada del envolvente, los prensaestopas, el cableado y la clasificación del área.
Cómo integrar HMI industrial con PLC y red de comunicaciones
La comunicación entre HMI y PLC debe partir de un diseño documentado. Es necesario definir protocolo, topología, direccionamiento IP, nombres de dispositivos, segmentación de red y responsables de cada cambio. En instalaciones pequeñas, una conexión Ethernet directa puede ser suficiente. En plantas con varios equipos, conviene diseñar una red industrial con switches adecuados, puertos gestionables cuando el diagnóstico lo requiera y separación entre tráfico de automatización y red corporativa.
La compatibilidad de protocolos es un criterio central. Algunos proyectos se resuelven con protocolos nativos entre PLC y HMI de la misma plataforma; otros requieren Modbus TCP, EtherNet/IP, PROFINET, OPC UA u opciones específicas del fabricante. Usar el protocolo disponible no siempre es la mejor decisión: hay que comprobar rendimiento, licencias, capacidad de diagnóstico y facilidad de soporte a largo plazo.
La tabla de comunicaciones merece la misma atención que el programa del PLC. Cada variable debe tener una dirección o etiqueta consistente, una unidad de ingeniería definida, un rango válido y una descripción comprensible. Cuando las etiquetas se crean sin nomenclatura, el mantenimiento pierde tiempo interpretando señales como `M120.3` o `DB14_Dato7` durante una avería.
Es recomendable separar las variables de lectura, mando, configuración y diagnóstico. Los mandos de arranque, paro, reset o cambio de modo requieren confirmación visual, permisos y realimentación desde el proceso. Un botón no debería indicar que una bomba está en marcha solo porque se ha enviado la orden; debe mostrar el estado confirmado por los contactos, variadores o señales de campo correspondientes.
Diseñar pantallas para operar bajo presión
El diseño gráfico no es un aspecto decorativo. En una parada, el operario debe identificar qué ocurre en segundos. Las pantallas con muchos colores, elementos móviles y textos pequeños pueden parecer completas, pero dificultan la lectura cuando el proceso exige una respuesta rápida.
Una jerarquía visual clara funciona mejor. La pantalla principal debe mostrar el estado general de la instalación, los equipos detenidos por fallo, los valores que condicionan la producción y los accesos a las áreas relevantes. Los detalles de cada motor, válvula o instrumento pueden quedar en pantallas secundarias.
Los colores deben reservarse para situaciones con significado operativo. El rojo debe asociarse a alarma o condición crítica, no a elementos decorativos. El gris puede indicar equipo inactivo, mientras que el verde debería confirmar una condición normal o una orden ejecutada, según el estándar definido. Mantener este criterio en todas las pantallas evita interpretaciones diferentes entre turnos.
Las alarmas requieren especial cuidado. Una lista interminable de avisos reduce la capacidad de reacción y favorece que se reconozcan alarmas sin analizar su causa. Es preferible clasificar por prioridad, indicar fecha y hora, registrar el usuario que reconoce el evento y enlazar cada alarma con una descripción de acción. Si una alarma no requiere intervención, quizá deba gestionarse como aviso o tendencia, no como condición prioritaria.
Seguridad funcional y ciberseguridad: responsabilidades separadas
La HMI puede permitir mandos de proceso, pero no debe sustituir los circuitos de seguridad funcional. Las paradas de emergencia, resguardos, enclavamientos y funciones de seguridad deben resolverse mediante arquitectura certificada y validada para el nivel de riesgo de la aplicación. Una pantalla puede informar del estado de seguridad, pero un botón virtual no reemplaza un dispositivo de parada de emergencia cuando la normativa exige un mando físico.
En ciberseguridad, el punto de partida es controlar quién accede y qué puede modificar. Deben definirse perfiles para operación, mantenimiento, ingeniería y administración, con contraseñas gestionadas, caducidad cuando proceda y registro de cambios. Las recetas, consignas y parámetros de calibración no deberían quedar disponibles para cualquier usuario.
También conviene restringir conexiones remotas, deshabilitar servicios no utilizados y planificar copias de seguridad de proyectos, recetas y configuraciones. Una HMI sin respaldo actualizado puede prolongar una parada incluso si el hardware de sustitución está disponible. El inventario debe incluir versión de firmware, versión del proyecto, licencias, protocolo de comunicación y configuración de red.
Validar la integración antes de ponerla en producción
La puesta en marcha debe comprobar tanto el funcionamiento normal como los fallos previsibles. No basta con verificar que las pantallas cambian de estado. Hay que probar pérdida de comunicación, reinicio del PLC, reinicio de la HMI, fallo de alimentación, acceso con distintos perfiles, límites de consigna y comportamiento de las alarmas.
Una prueba de aceptación bien planteada revisa que cada mando tenga la respuesta esperada, que los valores se escalen correctamente y que los eventos se registren con hora coherente. Si hay recetas, deben validarse los permisos de carga, guardado y modificación, además de la recuperación tras un corte de energía. Para procesos regulados o con requisitos de calidad, la trazabilidad debe definirse desde el inicio, no añadirse después de la puesta en producción.
La documentación final debe quedar disponible para mantenimiento: planos de red, lista de equipos, copias de seguridad, matriz de usuarios, tabla de variables y procedimiento de recuperación. Esta entrega es parte de la integración, no un documento administrativo prescindible.
Selección de componentes y soporte de aplicación
La disponibilidad de componentes influye en el diseño. Elegir una HMI con comunicaciones adecuadas pero sin continuidad de suministro, accesorios compatibles o soporte técnico puede comprometer futuras ampliaciones. Es conveniente revisar alimentación, capacidad de memoria, interfaces USB o Ethernet, montaje, grado IP, temperatura, repuestos y compatibilidad con PLC, variadores, instrumentación y sistemas de supervisión existentes.
En proyectos de modernización, el análisis debe incluir el estado del cableado, la calidad de energía y la red industrial. Sustituir una pantalla no corregirá fallos causados por caídas de tensión, apantallamientos deficientes, bucles de tierra o interferencias electromagnéticas. La integración es más fiable cuando se evalúa el conjunto: panel, alimentación, protecciones, comunicaciones y condiciones ambientales.
Soluciones Automáticas Ltda. puede apoyar este proceso desde la selección de materiales y equipos de control y automatización hasta la gestión comercial de referencias especializadas. Para el responsable técnico, el valor está en contrastar la necesidad real de la aplicación antes de comprometer una compra o una modificación en planta.
Una HMI bien integrada no se mide por el número de gráficos disponibles, sino por la rapidez con la que un operador identifica una desviación, actúa dentro de sus permisos y deja un registro útil para el siguiente turno. Ese criterio convierte la pantalla en una herramienta de continuidad operativa, no solo en un elemento del cuadro eléctrico.


