Un borne flojo en un tablero de potencia puede operar durante semanas sin mostrar una falla evidente. Sin embargo, bajo carga, su resistencia de contacto aumenta, genera calor localizado y puede convertirse en una parada no programada, daño de aislamiento o riesgo de arco eléctrico. Una guía de termografía eléctrica bien aplicada permite identificar esta condición antes de que afecte la continuidad del proceso.
La termografía no reemplaza las pruebas eléctricas ni el mantenimiento correctivo. Su valor está en aportar evidencia visual y medible para decidir dónde intervenir primero, con menor exposición del personal y sin desmontar componentes que se encuentran en servicio. En instalaciones industriales, el resultado depende tanto de la cámara térmica como del criterio técnico con que se prepara, captura, compara e interpreta cada inspección.
Qué evalúa la termografía eléctrica
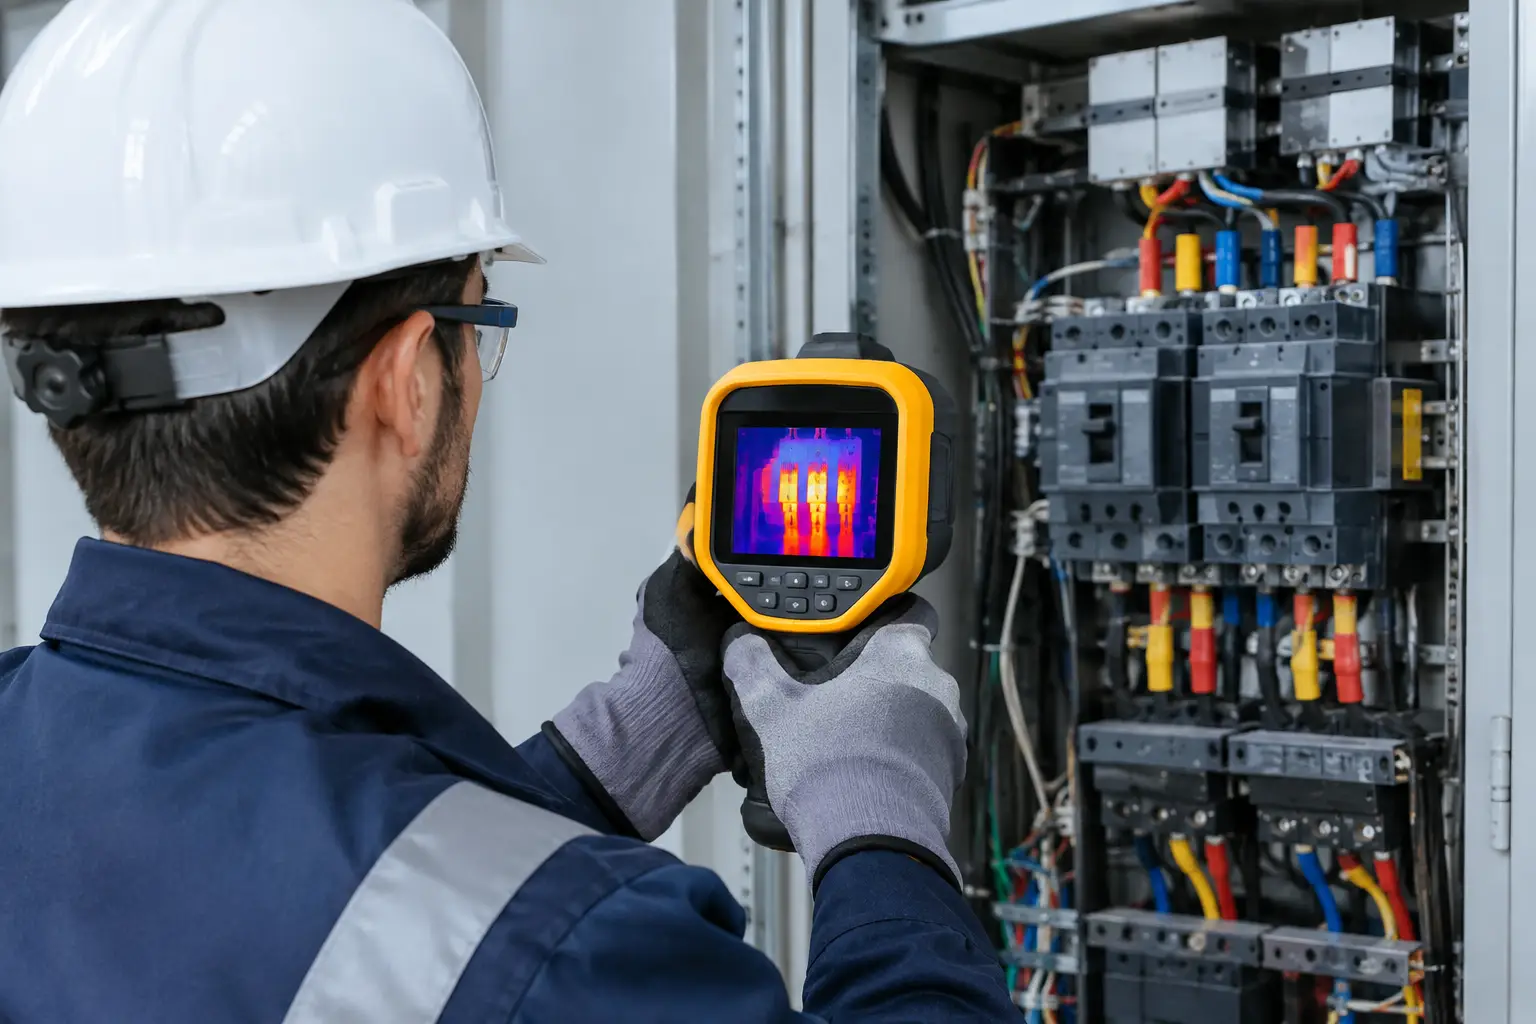
La termografía eléctrica utiliza una cámara infrarroja para medir la radiación térmica emitida por las superficies y convertirla en una imagen de temperaturas aparentes. En mantenimiento industrial, se aplica principalmente a sistemas energizados: celdas de media tensión, tableros de distribución, centros de control de motores, variadores, transformadores, barras, interruptores, contactores, conexiones, motores y sistemas de respaldo.
El objetivo no es encontrar cualquier punto caliente. Un componente puede trabajar a una temperatura elevada y mantenerse dentro de su condición normal de diseño. Lo relevante es detectar temperaturas anómalas respecto a elementos equivalentes, fases comparables o tendencias históricas del mismo activo.
Por ejemplo, una conexión puede marcar 75 °C y no requerir una acción inmediata si las tres fases presentan valores similares, el ambiente es caliente y la carga es alta. En cambio, un terminal a 55 °C puede ser crítico si los terminales equivalentes están a 30 °C bajo la misma carga. El diferencial térmico suele ofrecer una señal más útil que un valor absoluto aislado.
Guía de termografía eléctrica: antes de abrir un tablero
La inspección comienza antes de encender la cámara. La planeación reduce errores de diagnóstico y evita que una ruta de mantenimiento se convierta en una exposición innecesaria al riesgo eléctrico.
Primero, defina los activos que afectan seguridad, producción, calidad o continuidad operativa. Una ruta inicial suele incluir acometidas, tableros generales, alimentadores de procesos críticos, CCM, transformadores, UPS, bancos de capacitores, variadores y tableros de control. La criticidad debe considerar las consecuencias de una falla, la disponibilidad de respaldo y el tiempo requerido para reparar o sustituir el equipo.
Luego, coordine la inspección con operación. Una imagen tomada con carga mínima puede ocultar una conexión defectuosa. Como criterio práctico, se busca revisar el equipo bajo una carga representativa de su operación normal y registrar la corriente de cada fase al momento de la toma. Sin ese dato, es difícil distinguir entre un desequilibrio de carga y una anomalía por resistencia de contacto.
También deben verificarse las condiciones de acceso. Retirar tapas o abrir cubiertas de equipos energizados exige un procedimiento de trabajo seguro, personal competente, análisis de riesgo de arco eléctrico y los elementos de protección personal definidos para la instalación. La cámara no elimina el riesgo: permite inspeccionar a distancia, pero no autoriza prácticas inseguras frente a partes energizadas.
Cómo capturar imágenes térmicas útiles
Una inspección confiable combina imagen térmica, fotografía visible y datos de contexto. Cada hallazgo debe poder ser localizado, comparado y revisado posteriormente por otro técnico o durante una nueva ruta.
La emisividad es uno de los factores que más afecta la lectura. Superficies metálicas pulidas, barras expuestas, terminales brillantes y tornillería pueden reflejar radiación de otros objetos y mostrar temperaturas engañosas. Cuando sea posible y seguro, la evaluación debe centrarse en materiales con mejor emisividad, como aislamiento de conductores, recubrimientos, cuerpos de interruptores o puntos preparados para inspección. Aplicar cinta o pintura de alta emisividad puede ayudar, pero solo si el procedimiento de planta lo permite y se realiza con el equipo desenergizado.
La distancia, el ángulo de observación y el enfoque también importan. Una cámara desenfocada o demasiado lejos puede promediar la temperatura de un área grande y ocultar un punto de sobrecalentamiento pequeño. El inspector debe capturar una vista general del activo y luego imágenes cercanas de las conexiones, protecciones y componentes sospechosos.
En tableros trifásicos, la comparación entre fases es especialmente efectiva. Se deben revisar conductores, terminales de interruptores, barras, fusibles, contactores y salidas hacia carga equivalente. Si una fase presenta una elevación térmica clara frente a las otras, puede existir una conexión deficiente, sobrecarga, fusible deteriorado, desequilibrio o degradación interna del componente.
Interpretación: temperatura, diferencial y causa probable
Una imagen térmica no entrega por sí sola un diagnóstico definitivo. Muestra un patrón que debe relacionarse con corriente, diseño del circuito, historial de carga, condiciones ambientales y evidencia física. El reporte debe separar con claridad el hallazgo observado de la causa probable y de la acción recomendada.
Los patrones más frecuentes incluyen conexiones calientes, fusibles con temperatura elevada, interruptores con polos desiguales, desequilibrios entre fases, sobrecarga de conductores, calentamiento en bornes de motores y puntos anómalos en transformadores. Un punto caliente concentrado en un terminal suele sugerir alta resistencia de contacto. Un conductor completo más caliente que los demás puede apuntar a sobrecarga o sección insuficiente. Un componente uniformemente caliente exige revisar si la carga, ventilación o capacidad nominal corresponden a la aplicación.
La prioridad de corrección depende del diferencial térmico, la corriente, la criticidad del activo y el riesgo de falla. No conviene aplicar una única regla de temperatura a toda la planta. Un aumento moderado en un tablero secundario con carga estable puede programarse para la próxima ventana de mantenimiento. El mismo hallazgo en la alimentación de un proceso continuo, una celda crítica o una instalación en área clasificada requiere una evaluación más inmediata.
Como referencia operativa, muchas organizaciones usan categorías de severidad para ordenar la respuesta: monitoreo, corrección programada, corrección prioritaria y acción urgente. El criterio debe estar documentado y alineado con los procedimientos internos, la normativa aplicable y las recomendaciones del fabricante del equipo.
Equipos donde la termografía aporta mayor valor
En sistemas de distribución, la termografía identifica conexiones degradadas en barras, interruptores, seccionadores, fusibles y empalmes. Estos puntos son especialmente sensibles a ciclos de calentamiento, vibración, corrosión y torque inadecuado.
En centros de control de motores y variadores, permite revisar contactos, protecciones, terminales, reactancias y disipación térmica. No obstante, los variadores exigen una lectura cuidadosa: la electrónica de potencia y los sistemas de ventilación pueden generar perfiles térmicos distintos a los de un tablero convencional. Comparar equipos de igual capacidad y carga ayuda a reconocer desviaciones reales.
En transformadores, la técnica permite detectar conexiones de baja tensión calientes, desequilibrios entre terminales, problemas en boquillas accesibles y limitaciones de ventilación en gabinetes o salas eléctricas. Para un diagnóstico integral, debe complementarse con pruebas eléctricas, análisis de aceite cuando aplique e inspección mecánica.
Los bancos de capacitores también merecen una ruta específica. Un fusible caliente, una conexión deteriorada o un capacitor con comportamiento térmico distinto pueden anticipar fallas que afecten la compensación de reactiva y la calidad de energía de la instalación.
Del hallazgo a una orden de trabajo verificable
El informe debe ser útil para mantenimiento, ingeniería y compras. Cada registro necesita identificación del activo, ubicación, fecha, carga medida, temperatura máxima aparente, temperatura de referencia, imágenes térmica y visible, condición observada, severidad y acción propuesta.
Una recomendación como “revisar punto caliente” genera ambigüedad. Es más efectiva una instrucción concreta: “Programar desenergización del alimentador, verificar torque según especificación del fabricante, inspeccionar oxidación en terminal y conductor, reemplazar componentes con daño térmico y realizar termografía de verificación bajo carga”. Así se facilita la orden de trabajo, la definición de repuestos y la validación posterior.
Después de intervenir, la reinspección es indispensable. Un terminal ajustado puede reducir su temperatura, pero si persiste un desequilibrio de corriente o el conductor está degradado, la causa no habrá sido eliminada. El valor del programa crece cuando los resultados se integran al historial del activo y permiten observar tendencias entre rutas.
Errores que reducen el valor del programa
El primer error es inspeccionar sin carga suficiente y declarar que el equipo está en buen estado. El segundo es interpretar reflejos como sobrecalentamientos reales. El tercero es comparar equipos con condiciones operativas diferentes, por ejemplo, motores con cargas mecánicas distintas.
También es frecuente omitir la fotografía visible, la medición de corriente o la identificación precisa del tablero y circuito. Sin estos datos, el informe pierde trazabilidad y el hallazgo se vuelve difícil de atender. Finalmente, limitar la termografía a una actividad anual sin priorización puede dejar fuera activos que requieren seguimiento más cercano por criticidad o antecedentes de falla.
Una ruta de termografía bien diseñada convierte la temperatura en una variable de mantenimiento accionable. Para que esa información produzca resultados, la planta necesita procedimientos seguros, instrumentos adecuados, personal capacitado y disponibilidad de componentes industriales compatibles con la condición encontrada. Cuando el reporte conduce a una corrección verificable, la inspección deja de ser una imagen aislada y pasa a proteger de forma concreta la operación.