Un PLC puede permanecer energizado y ejecutar parte de su programa mientras una señal crítica deja de llegar al campo. Por eso, las fallas en módulos PLC no deben abordarse suponiendo que el controlador completo está averiado. En una planta, el síntoma puede ser una válvula que no responde, una lectura analógica errática, una alarma persistente o la pérdida de comunicación con una estación remota. El diagnóstico debe separar con método la causa de la consecuencia para recuperar disponibilidad sin introducir un riesgo adicional al proceso.
Los módulos de entradas y salidas, comunicación, alimentación y funciones especiales son la interfaz entre la lógica de control y la operación física. Su condición depende tanto de su electrónica interna como de la calidad de la alimentación, el cableado, la puesta a tierra, las cargas conectadas y el ambiente de instalación. Cambiar un módulo sin verificar estas condiciones puede devolver el equipo a servicio por poco tiempo y repetir la falla.
Cómo reconocer fallas en módulos PLC
El primer indicio suele estar en los LED de estado. Un indicador de fallo de módulo, canal o red aporta información valiosa, pero no constituye un diagnóstico por sí solo. Cada fabricante maneja patrones propios de señalización: una luz fija, intermitente o apagada puede referirse a ausencia de alimentación, error de configuración, cortocircuito en una salida, pérdida de comunicación o condición interna de hardware.
Conviene contrastar esos indicadores con los diagnósticos del software de programación y con la condición real en borneras. Si el PLC reporta una entrada en cero, por ejemplo, debe verificarse si el sensor está alimentado, si la señal llega al terminal correcto y si existe un común de referencia válido. Si el valor está presente en el cable pero no aparece en el proceso, la atención se concentra en el canal, la parametrización o la escala configurada.
No todos los síntomas corresponden a una falla física. Una entrada digital puede estar inhibida por programa; una salida puede tener un enclavamiento de seguridad activo; un módulo analógico puede estar configurado para 4-20 mA cuando el instrumento entrega 0-10 V. Diferenciar un problema de aplicación de una avería electrónica evita reemplazos innecesarios y tiempos de parada prolongados.
Fallas de alimentación y condiciones eléctricas
Una fuente de 24 Vdc fuera de tolerancia, con rizado excesivo o capacidad insuficiente afecta primero a los equipos más sensibles. Reinicios aleatorios, pérdida intermitente de comunicaciones y diagnósticos que cambian sin una causa aparente pueden originarse en la alimentación común, no en el módulo señalado por el PLC.
La medición debe realizarse bajo condición de carga, incluyendo maniobras de contactores, electroválvulas, variadores u otros consumidores que compartan la fuente. También es necesario revisar polaridad, fusibles, bornes flojos y distribución de cero voltios. En instalaciones extensas, una caída de tensión en el extremo del tablero puede ser suficiente para generar alarmas aunque la fuente principal mida correctamente.
Las sobretensiones transitorias son otro origen frecuente de daño. Cargas inductivas sin supresión adecuada, maniobras de potencia cercanas y deficiencias de puesta a tierra pueden deteriorar canales de salida o interfaces de comunicación. La protección debe seleccionarse según la carga y el tipo de circuito: un diodo de rueda libre sirve para determinadas bobinas en corriente continua, pero no resuelve todos los escenarios ni siempre cumple el tiempo de desenergización requerido por el proceso.
Entradas y salidas digitales
En los módulos digitales, una entrada que permanece activa puede deberse a un sensor defectuoso, humedad en una caja de conexiones, inducción en cables paralelos o una referencia común mal conectada. Antes de condenar el módulo, conviene aislar el circuito de campo y comprobar el comportamiento del canal con una señal de prueba controlada, respetando la tensión y el esquema de conexión definidos por el fabricante.
En salidas digitales, el cortocircuito o la sobrecarga suelen activar protecciones internas. Algunos módulos permiten recuperar el canal después de retirar la falla y reiniciar la alimentación; otros requieren reemplazo si el componente de conmutación ha sufrido daño. Medir solo la tensión en vacío no basta. La salida puede indicar nivel correcto sin capacidad para sostener la carga nominal.
Cuando se reemplaza un módulo de salida, debe revisarse la naturaleza de cada carga conectada. Una electroválvula con consumo superior al permitido por punto o por grupo, por ejemplo, puede reducir la vida útil del reemplazo. La corriente máxima por canal, por común y por módulo debe verificarse contra la documentación técnica, considerando simultaneidad de operación y corriente de arranque.
Señales analógicas y módulos especiales
Las fallas analógicas exigen más cautela porque pequeños desvíos producen decisiones de control incorrectas. Una lectura fija en cero, en fondo de escala o en un valor aparentemente plausible puede tener causas distintas: lazo abierto, transmisor sin alimentación, cable apantallado mal terminado, escala incorrecta, interferencia electromagnética o daño del canal.
Para lazos de 4-20 mA, un calibrador o simulador de corriente permite separar rápidamente el comportamiento del instrumento de campo y el de la entrada del PLC. La prueba debe realizarse con autorización operativa, especialmente si la variable participa en control, alarmas o paradas de seguridad. En señales de temperatura, carga, frecuencia o posicionamiento, la compatibilidad del sensor con el módulo es igualmente decisiva: no basta con que el conector o el rango físico parezcan similares.
Los módulos de contadores rápidos, movimiento, pesaje o comunicaciones industriales requieren además revisar parámetros, versiones de firmware y topología. Su reemplazo puede implicar direccionamiento, descarga de configuración o ajuste de parámetros específicos. Instalar un repuesto equivalente en apariencia, pero con una referencia, revisión o capacidad distinta, puede impedir el arranque o alterar el comportamiento de la máquina.
Diagnóstico seguro de una falla de módulo PLC
La prioridad no es retirar el módulo de inmediato, sino estabilizar el proceso y preservar evidencia técnica. Si la señal está asociada a una condición crítica, el responsable de operación debe definir si existe modo manual, redundancia, bypass autorizado o necesidad de parada. Un puente improvisado para mantener una producción puede anular interbloqueos y crear un riesgo mayor que la propia indisponibilidad.
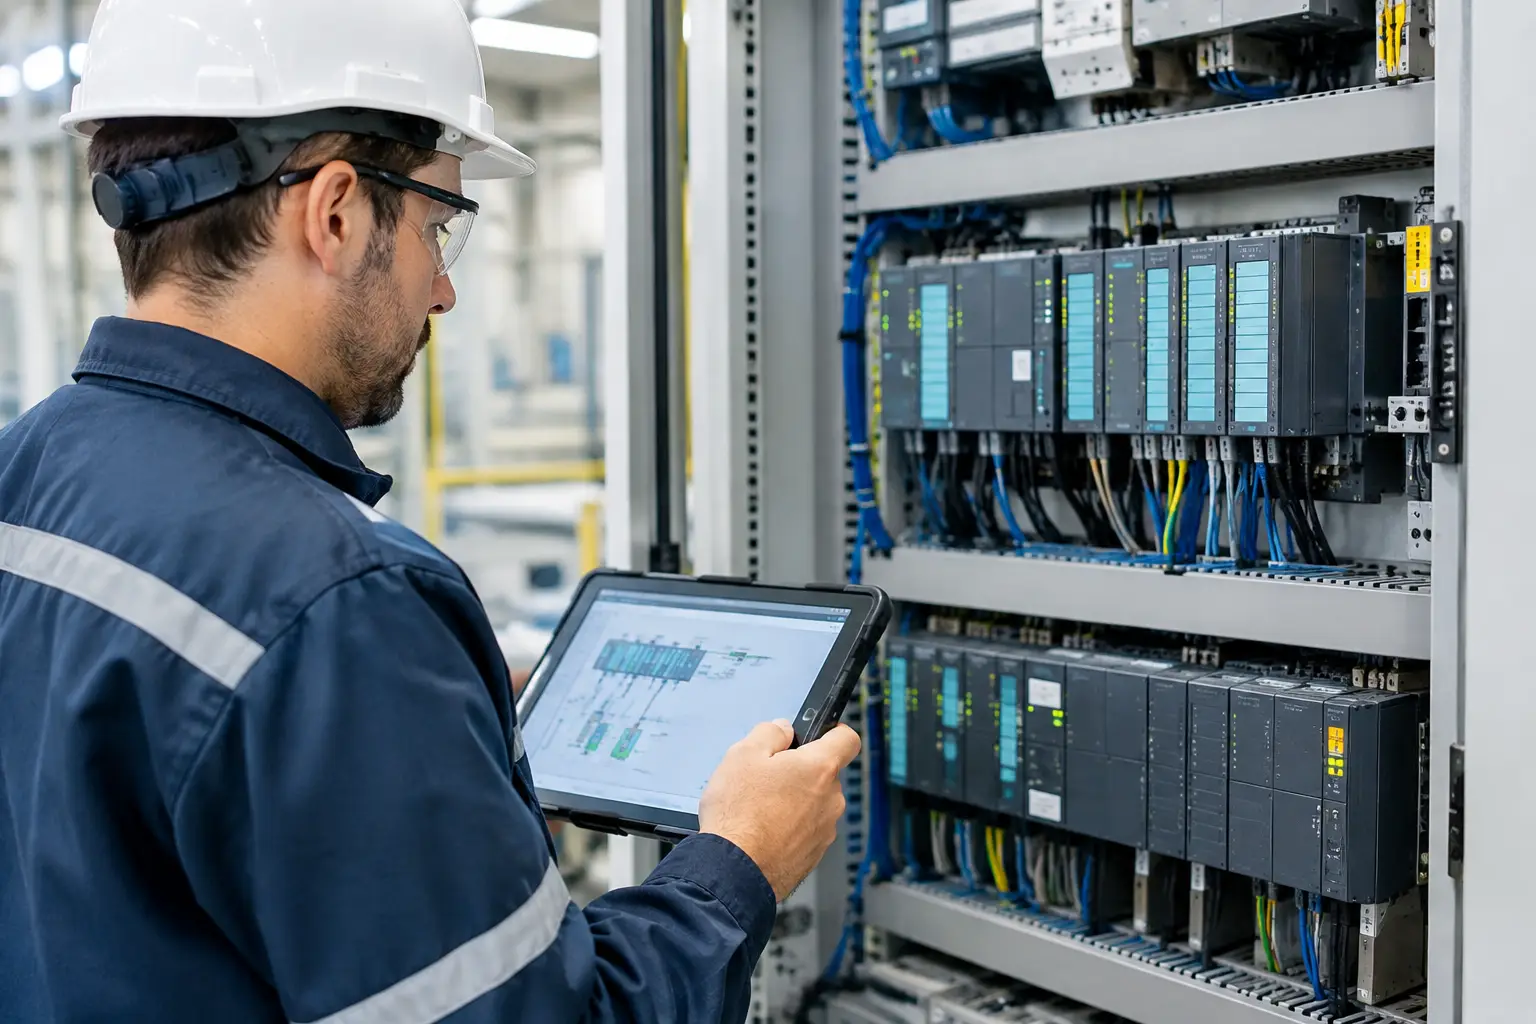
Un procedimiento práctico comienza por registrar la alarma, la fecha, la condición de proceso y el estado de los LED. Luego se verifica alimentación del rack, diagnóstico del controlador, conectores, borneras y cables visibles. La inspección debe buscar calentamiento, corrosión, humedad, falsos contactos y señales de intervención reciente.
Después se aísla el circuito con criterio. En una entrada, se contrasta la señal de campo con el valor leído por el PLC. En una salida, se desconecta la carga cuando el procedimiento lo permite y se evalúa el canal sin sobrecarga. En un módulo de red, se revisan conectores, blindajes, terminaciones, dirección de nodo y estado de los demás equipos de la topología. Esta secuencia permite saber si el módulo es la causa o solo el punto donde se evidencia una falla externa.
Antes de extraer cualquier tarjeta, confirme si el sistema admite intercambio en caliente y bajo qué condiciones. Muchos equipos permiten hot swap, pero eso no significa que cualquier módulo pueda retirarse con la planta operando. Deben considerarse el diseño del rack, la criticidad de los puntos, la clasificación del área, los permisos de trabajo y las instrucciones del fabricante.
Reemplazo del módulo: compatibilidad antes que urgencia
En mantenimiento correctivo, la presión por recuperar producción puede llevar a instalar una referencia cercana, disponible en bodega. Esa decisión solo es válida tras comprobar compatibilidad eléctrica, funcional y de comunicación. La familia del PLC, la base o bornera, el tipo de señal, el número de canales, el aislamiento, la corriente admisible y la revisión de firmware deben coincidir con el requerimiento real.
También conviene conservar una copia actualizada del programa, la configuración de hardware y los parámetros de cada módulo especial. Un repuesto físicamente correcto puede requerir parametrización antes de reconocer señales o integrarse a la red. Para equipos descontinuados, el análisis debe incluir disponibilidad futura, posibilidad de migración y riesgo de dependencia de componentes sin soporte.
La trazabilidad del repuesto es parte de la confiabilidad. Los módulos industriales deben provenir de canales autorizados y contar con identificación verificable. En automatización, una pieza de procedencia incierta puede introducir incompatibilidades, fallas prematuras o dificultades para validar garantías y soporte técnico.
Evitar que la misma falla vuelva a ocurrir
Una vez restablecida la operación, la causa raíz merece atención. Si el módulo falló por una bobina sin protección, por ingreso de agua al gabinete o por una fuente exigida al límite, reemplazarlo no elimina el mecanismo de daño. El evento debe traducirse en una acción concreta: corregir la protección de carga, mejorar el sellado, separar canalizaciones, reforzar la puesta a tierra o redimensionar la fuente.
El inventario de repuestos críticos debe definirse según tiempo de reposición y consecuencia de falla, no solo por el valor del módulo. Un equipo económico puede detener una línea completa si no existe sustituto disponible. A la vez, mantener inventario excesivo de referencias obsoletas inmoviliza recursos. El equilibrio depende de criticidad, estandarización instalada, historial de fallas y estrategia de modernización.
Soluciones Automáticas Ltda. puede apoyar la identificación técnica y comercial de módulos para control y automatización cuando se requiere validar una referencia, evaluar compatibilidad o planear el abastecimiento de un repuesto industrial. La mejor intervención no es la más rápida en apariencia, sino la que devuelve la señal al proceso con una causa comprobada y una solución sostenible.