Una parada de pocos minutos en una llenadora, una etiqueta mal aplicada o un conteo incorrecto al final de línea puede comprometer un turno completo de producción. Por eso, los ejemplos automatización líneas envasado no deben evaluarse solo como mejoras de velocidad: muestran cómo integrar control, instrumentación, potencia y señalización para mantener la operación bajo control.
En una planta de alimentos, bebidas, químicos, cosméticos o productos de consumo, la automatización debe responder a condiciones concretas: tipo de envase, viscosidad del producto, cadencia requerida, exigencias de trazabilidad, ambiente de lavado, clasificación del área y disponibilidad de mantenimiento. La solución adecuada rara vez consiste en instalar un único equipo. Es el resultado de una arquitectura coherente, con dispositivos industriales seleccionados para cada punto del proceso.
Ejemplos de automatización en líneas de envasado
1. Control automático de llenado por volumen, peso o nivel
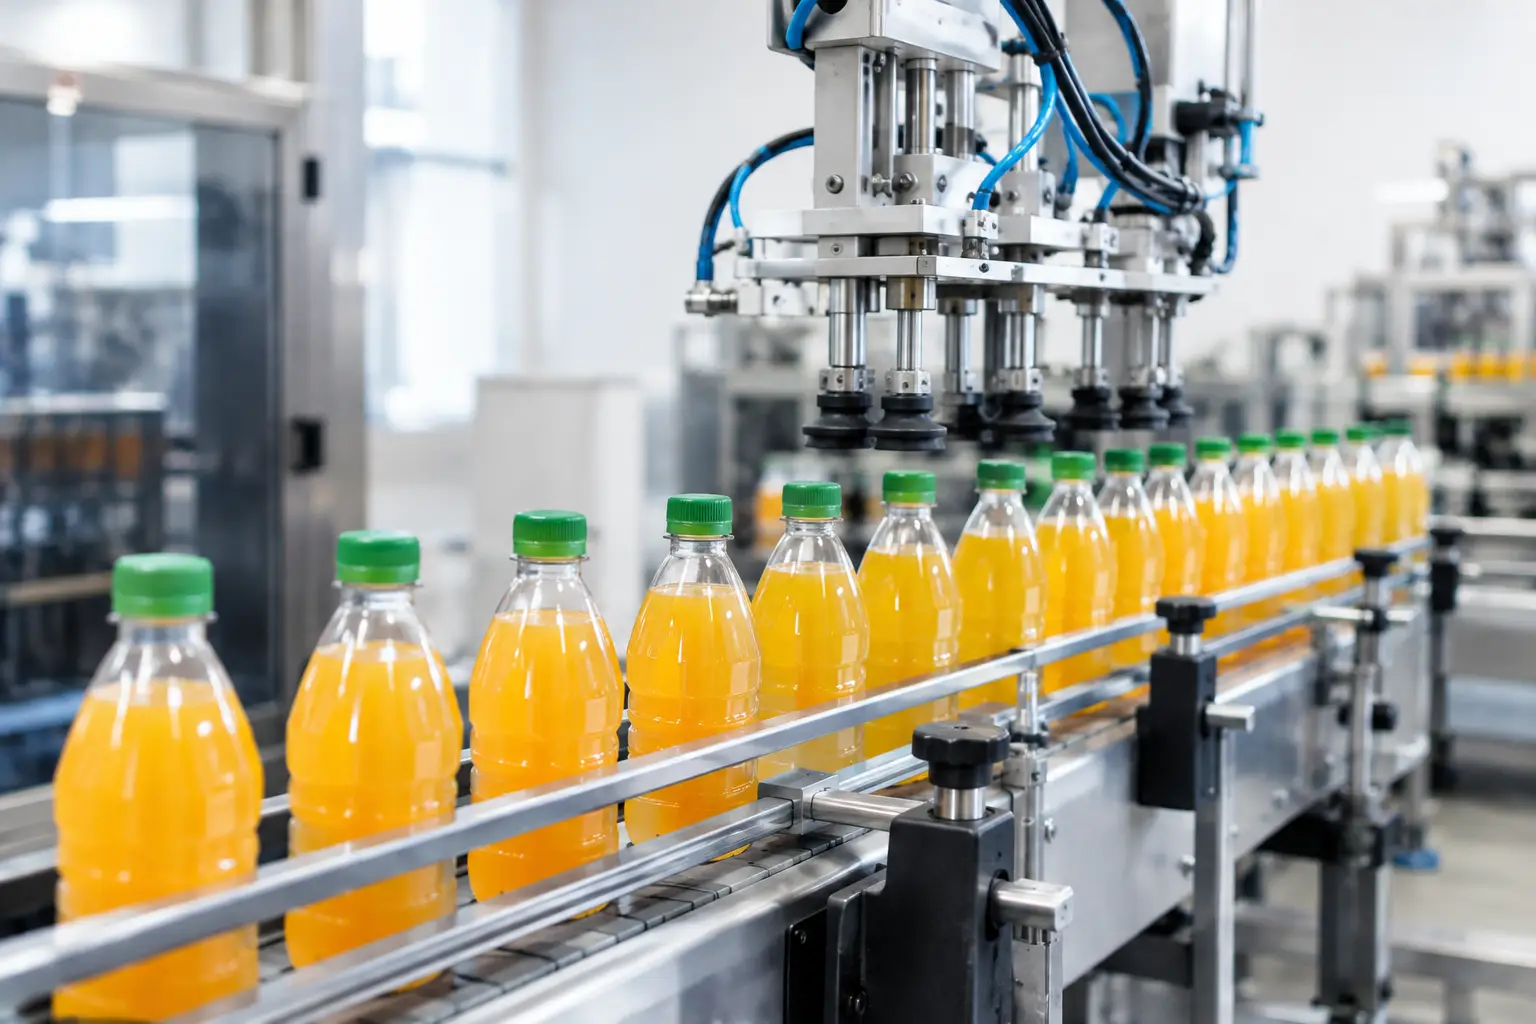
El llenado es uno de los puntos donde una variación mínima se convierte rápidamente en merma, reclamaciones o incumplimiento de especificación. En productos líquidos de baja viscosidad, el control puede combinar caudalímetros, válvulas neumáticas o eléctricas y un controlador programable que ejecuta recetas de llenado. Para productos de mayor valor o presentaciones con tolerancias estrictas, las celdas de carga permiten confirmar el peso neto de cada envase.
La secuencia típica detecta la llegada del recipiente mediante sensores fotoeléctricos, posiciona el envase, habilita las válvulas de llenado y verifica la cantidad dosificada antes de liberar el transporte. Un HMI permite al operario seleccionar formato, consultar alarmas y ajustar parámetros autorizados. Cuando la línea cambia con frecuencia entre referencias, la gestión de recetas disminuye el tiempo de ajuste y reduce la dependencia de intervenciones manuales.
No todos los productos requieren la misma tecnología. Un caudalímetro puede ser conveniente para un líquido homogéneo, mientras que una pasta, un producto espumoso o una suspensión exige considerar sistemas gravimétricos, control de presión o llenado por pistón. La selección también depende de la precisión requerida y de la facilidad de limpieza del conjunto.
2. Sincronización de transportadores y acumulación de envases
Una línea puede contar con una llenadora rápida y, aun así, perder capacidad si los envases se amontonan antes de la taponadora o quedan vacíos los tramos de entrada. La automatización de transportadores coordina variadores de velocidad, sensores de presencia y lógica de acumulación para mantener un flujo estable entre máquinas con capacidades distintas.
En este caso, los sensores instalados en zonas de acumulación informan al PLC si existe respaldo de producto o si una estación posterior está detenida. El controlador puede reducir la velocidad de los transportadores, detener secciones específicas o evitar que los envases ejerzan presión excesiva entre sí. Esto es especialmente relevante en botellas livianas, frascos de vidrio, empaques flexibles y recipientes con etiquetas sensibles.
Los variadores de frecuencia aportan control gradual de arranque y parada, además de adaptar la velocidad a los cambios de formato. Sin embargo, deben dimensionarse con base en la carga, el ciclo de trabajo, las condiciones de instalación y la calidad de la energía disponible. Una programación correcta no compensa una alimentación eléctrica inestable, una puesta a tierra deficiente o protecciones mal coordinadas.
3. Inspección de tapa, etiqueta y código de lote
La verificación automática al final de cada estación evita que una falla simple avance hasta el embalaje o el despacho. Los sensores de contraste, fotoeléctricos, capacitivos o inductivos pueden confirmar la presencia de tapas, etiquetas, anillos de seguridad o componentes metálicos. Cuando se requiere validar posición, legibilidad o información variable, los sistemas de visión industrial amplían la capacidad de inspección.
Por ejemplo, una cámara puede revisar que el código de lote esté presente y sea legible, que la etiqueta esté dentro de una tolerancia de posición y que el envase tenga la tapa correcta. Si el producto no cumple la condición programada, un expulsor neumático o servoaccionado lo retira de la línea. El evento puede registrarse en el sistema de control para analizar causas recurrentes y calcular tasas de rechazo.
La automatización de inspección no elimina la necesidad de definir criterios de calidad. Antes de adquirir una cámara o un lector, conviene establecer qué defecto se busca detectar, qué tolerancia es aceptable, a qué velocidad circulará el producto y cómo cambian las condiciones de iluminación. Una aplicación con mala iluminación, envases muy reflectivos o variaciones amplias de posición requerirá mayor ingeniería que una simple detección de presencia.
4. Cambio de formato asistido y gestión de recetas
Las líneas que procesan varias presentaciones suelen perder tiempo durante los cambios de formato. Guías, topes, alturas de cabezales y velocidades de transportador se ajustan de manera manual, y una configuración incompleta puede generar daños en el envase o paradas posteriores. La automatización puede almacenar posiciones y parámetros de cada referencia para orientar al personal durante el cambio o ejecutar ajustes motorizados.
En una solución asistida, el HMI indica al operario qué elementos debe mover y confirma cada paso con sensores de posición. En una solución más avanzada, actuadores eléctricos, servomotores y ejes posicionados ajustan automáticamente las guías, la altura de trabajo o la velocidad sincronizada. La decisión entre una y otra no depende solo del nivel tecnológico deseado: depende de la frecuencia de cambios, del costo de detener la línea y de la repetibilidad necesaria.
Las recetas deben incluir controles de acceso y respaldo de parámetros. Si cualquier usuario puede modificar tiempos, velocidades o límites de rechazo sin trazabilidad, el beneficio de digitalizar el cambio de formato se reduce. La interfaz debe facilitar la operación sin exponer variables críticas a modificaciones accidentales.
5. Encajonado, paletizado y trazabilidad de fin de línea
El final de línea concentra tareas repetitivas y movimientos de carga que pueden afectar la ergonomía y la continuidad del proceso. Equipos de encajonado, sellado, etiquetado logístico, pesaje de control y paletizado pueden integrarse con el sistema de producción para consolidar la información de cada lote.
Un controlador recibe la señal de producto terminado, organiza el patrón de agrupación, valida el peso de la caja y aplica o verifica la etiqueta logística. A partir de allí, el paletizado puede trabajar con robots industriales o sistemas cartesianos, según la carga, el patrón, el espacio disponible y la velocidad. Las barreras de seguridad, interruptores de seguridad, señalización luminosa y circuitos de parada de emergencia deben formar parte del diseño desde el inicio, no añadirse cuando la célula ya está instalada.
La trazabilidad puede comenzar con un simple conteo por lote y crecer hasta integrar lectores de códigos, impresoras industriales y comunicación con sistemas de gestión. Lo relevante es definir qué información será útil para calidad, producción y despacho. Acumular datos sin una estructura de consulta no mejora por sí mismo la toma de decisiones.
Componentes que sostienen una automatización confiable
Detrás de estos ejemplos hay elementos que deben trabajar como un sistema: PLC y módulos de entradas y salidas, HMI, fuentes de alimentación, sensores, variadores, arrancadores, relés, válvulas, cableado industrial, borneras, gabinetes, protecciones y dispositivos de seguridad. La calidad de la integración es tan relevante como la selección individual de cada componente.
En ambientes húmedos, con lavado frecuente, polvo, temperatura elevada o agentes corrosivos, deben revisarse el grado de protección de envolventes y conectores, los materiales de construcción y la compatibilidad con el proceso de limpieza. Si se envasan solventes, aerosoles o sustancias inflamables, es necesario evaluar la clasificación del área y aplicar equipos adecuados para áreas clasificadas conforme a la normativa y al estudio de riesgo de la instalación.
También conviene analizar la red eléctrica desde la etapa de ingeniería. Sobretensiones, armónicos, caídas de tensión y perturbaciones pueden provocar fallas intermitentes en controles, comunicaciones y variadores. Las soluciones de calidad de energía, protección y puesta a tierra deben evaluarse de acuerdo con la carga instalada y las mediciones del sitio.
Cómo priorizar una mejora sin sobredimensionar la línea
El primer paso no debería ser elegir un PLC, un robot o una cámara. Debe ser identificar la restricción operativa: pérdidas por sobrellenado, paradas de taponado, reprocesos por etiquetado, baja disponibilidad de transportadores o riesgos en el final de línea. Medir tiempos de parada, merma, rechazos y variación de velocidad permite estimar el impacto de cada alternativa.
Después, conviene definir la arquitectura de control, los puntos de señal requeridos, la estrategia de seguridad y la disponibilidad de repuestos críticos. Una automatización modular puede ser preferible cuando la producción crecerá por etapas. Por el contrario, una línea de alta velocidad con objetivos exigentes de trazabilidad puede justificar una integración más amplia desde el comienzo.
Soluciones Automáticas Ltda. puede acompañar este análisis desde la disponibilidad de materiales industriales y la selección técnico-comercial de componentes para control, automatización, protección, cableado y señalización. Contar con referencias adecuadas, documentación técnica y una especificación clara reduce riesgos durante el montaje y la puesta en marcha.
La mejora más rentable no siempre es la de mayor inversión. Suele ser la que elimina una causa repetitiva de detención, entrega señales confiables al personal de planta y deja una base técnica preparada para el siguiente aumento de capacidad.