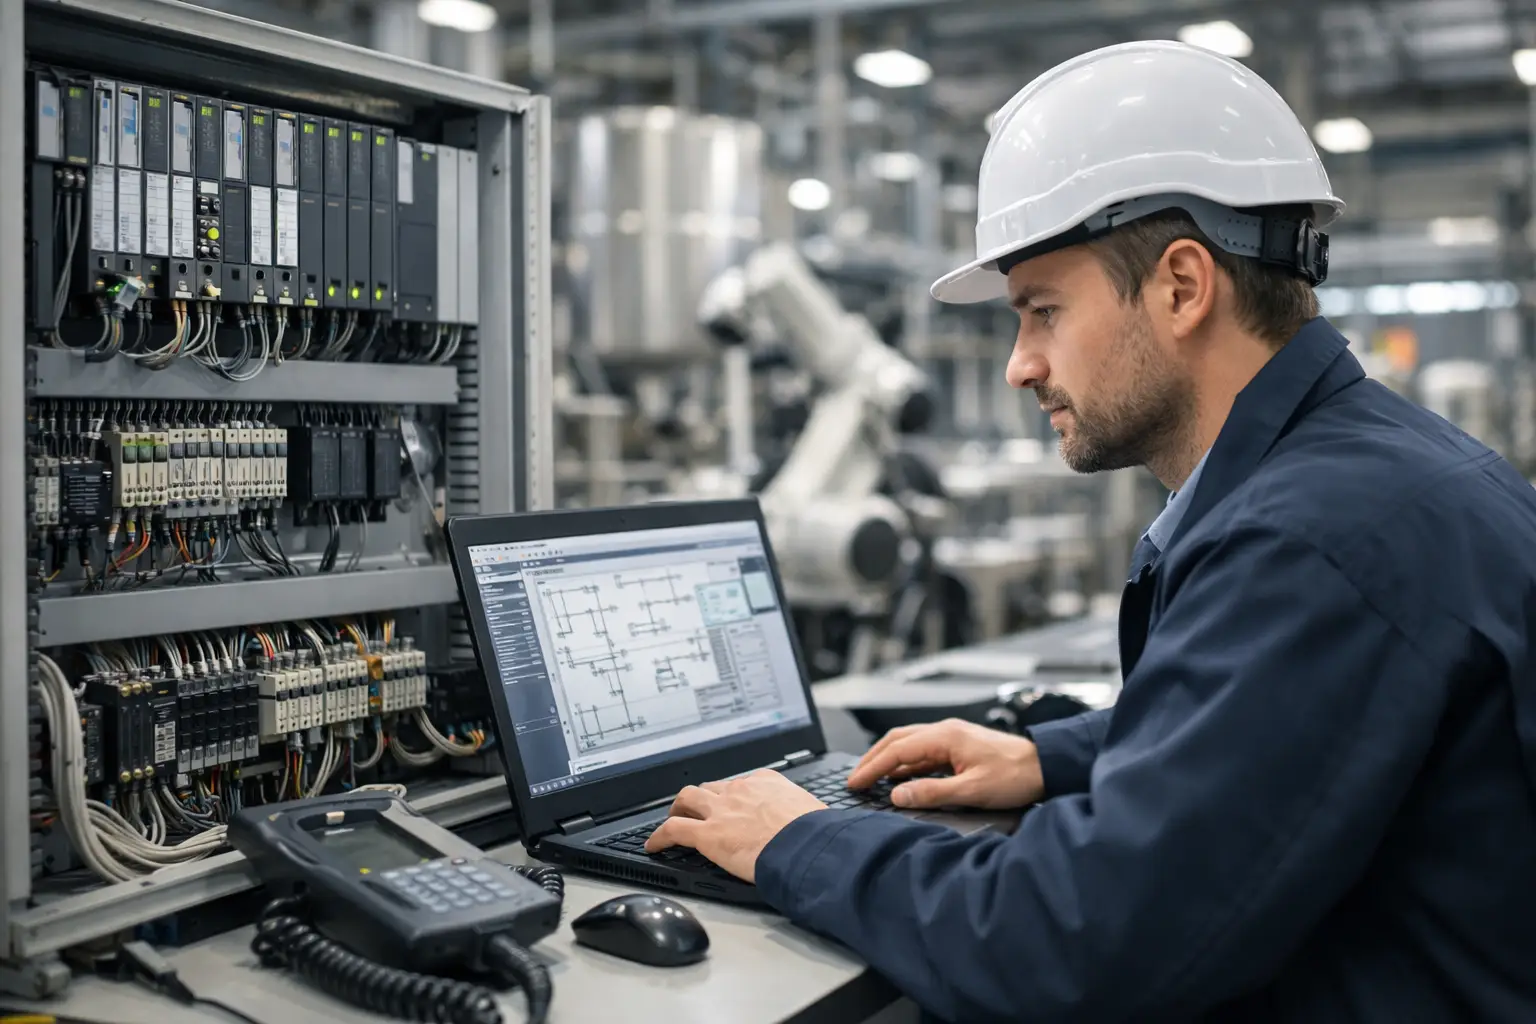
Un PLC mal programado rara vez falla de forma espectacular desde el primer ciclo. Con más frecuencia, genera paradas intermitentes, secuencias fuera de orden, alarmas difíciles de rastrear o maniobras inseguras durante un cambio de formato. Por eso, entender cómo programar PLC industrial no consiste solo en escribir lógica Ladder: exige traducir el proceso físico a una estrategia de control verificable, mantenible y segura.
En una instalación industrial, el programa debe responder a condiciones reales de campo: sensores con rebotes, válvulas con tiempos de respuesta, motores con protecciones, comunicaciones que pueden interrumpirse y operarios que necesitan una interfaz clara. La programación es una parte del proyecto de automatización, pero su calidad depende de decisiones tomadas antes de abrir el entorno de desarrollo.
Cómo programar PLC industrial desde la definición del proceso
El punto de partida es la filosofía de operación. Antes de asignar una entrada o crear una marca interna, conviene definir qué debe hacer la máquina o el proceso, en qué orden y bajo qué condiciones puede avanzar, detenerse o recuperarse tras un fallo.
En una cinta transportadora, por ejemplo, no basta con ordenar el arranque de un motor. Hay que establecer si debe arrancar aguas abajo antes que aguas arriba, qué ocurre ante la actuación de un paro de emergencia, cuándo se considera que existe atasco, qué señal confirma la marcha del variador y qué permisos requiere el reinicio. Esta definición evita que la lógica se convierta en una sucesión de correcciones durante la puesta en marcha.
La documentación funcional debe recoger los modos de operación, normalmente manual, automático, mantenimiento y paro. También debe indicar los enclavamientos, alarmas, temporizaciones, prioridades de mando y condiciones de seguridad. Cuando el proyecto incluye varias disciplinas, esta etapa alinea a automatización, electricidad, proceso, mantenimiento y producción.
Construya una lista de señales completa
La lista de entradas y salidas es el vínculo entre el plano eléctrico, los instrumentos de campo y el programa. Cada señal debe contar con una descripción inequívoca, tipo eléctrico, dirección física, estado normal, unidad de proceso cuando aplique y comentario sobre su función.
No conviene tratar una entrada digital como un simple cero o uno. Un presostato puede ser normalmente cerrado por criterio de seguridad; un final de carrera puede indicar posición alcanzada o condición de fallo según cómo esté cableado. Del mismo modo, una salida analógica a un variador necesita rango, escala, sentido de acción y comportamiento esperado ante pérdida de comunicación.
Para señales analógicas, defina desde el principio la ingeniería asociada. Una lectura de 4-20 mA debe convertirse en una variable útil, como bar, grados Celsius, litros por minuto o porcentaje. Además de escalarla, hay que detectar valores fuera de rango, rotura de cable o una medición incoherente. Una pantalla que muestra 50 °C no es suficiente si el PLC no puede distinguir entre una temperatura válida y una señal degradada.
Seleccione arquitectura, lenguaje y estructura de software
La elección del PLC depende del número y tipo de E/S, velocidad de proceso, necesidad de redundancia, protocolos de comunicación, entorno ambiental y capacidad de ampliación. Una célula sencilla puede resolverse con un PLC compacto, mientras que una línea con variadores, instrumentación remota, trazabilidad y SCADA suele requerir una arquitectura modular y una red industrial bien segmentada.
También debe revisarse la alimentación del sistema, la protección frente a sobretensiones, la puesta a tierra, el apantallamiento de cableado y la separación entre potencia, control y comunicaciones. Un programa correcto no compensa una referencia eléctrica deficiente ni interferencias en señales críticas.
La norma IEC 61131-3 agrupa los lenguajes habituales de programación. Ladder sigue siendo muy utilizado en maniobra discreta porque facilita el diagnóstico por parte de mantenimiento. Los diagramas de bloques de función son apropiados para control analógico, instrumentación y reutilización de bloques. El texto estructurado aporta claridad en cálculos, tratamiento de datos y algoritmos con mayor complejidad. Los grafcet o secuenciadores resultan especialmente útiles cuando el proceso tiene etapas definidas, como llenado, mezcla, calentamiento, descarga y limpieza.
No existe un único lenguaje superior. La mejor elección depende de quién mantendrá la instalación, del estándar de planta y de la naturaleza del proceso. Una combinación ordenada suele ser más eficaz que forzar todo el proyecto a un solo formato.
Organice el programa por funciones, no por urgencias
Una estructura mantenible separa claramente la adquisición de señales, el acondicionamiento, la lógica de mando, las alarmas, los modos de operación y las salidas físicas. Esta división permite localizar una incidencia sin recorrer decenas de redes mezcladas.
Es recomendable trabajar con nombres simbólicos descriptivos. Etiquetas como `Bomba_01_Marcha_Confirmada` o `Tanque_Nivel_Alto` son más útiles que referencias internas sin contexto. Los comentarios deben explicar la intención de la lógica, no repetir lo evidente. Si hay un temporizador de 15 segundos, el comentario debe indicar por qué existe ese tiempo: por ejemplo, «retardo para confirmar caudal antes de habilitar calentamiento».
Los bloques reutilizables aportan consistencia. Un bloque de motor puede integrar permiso de arranque, mando, realimentación, fallo térmico, tiempo máximo de arranque y señalización para HMI. Sin embargo, reutilizar no significa copiar sin revisar. Los parámetros y protecciones de una bomba de circulación no siempre son iguales a los de un extractor o un transportador.
Programe primero la seguridad y los estados de fallo
Las funciones de seguridad de personas y maquinaria deben resolverse con dispositivos, arquitectura y niveles de prestación adecuados, no con lógica estándar como única barrera. Paros de emergencia, puertas con enclavamiento, relés o controladores de seguridad y contactores de corte requieren un diseño específico conforme a la evaluación de riesgos de la instalación.
El PLC estándar puede supervisar y visualizar estados de seguridad, pero no debe sustituir una función de seguridad certificada cuando el riesgo exige dicha solución. Esta distinción es esencial en proyectos de maquinaria, manipulación de cargas, procesos térmicos y zonas con atmósferas potencialmente explosivas.
Para el control operativo, programe el comportamiento ante fallo con la misma atención que el ciclo normal. Defina qué salida debe desactivarse si se pierde una señal, qué equipos pueden permanecer en marcha, qué alarmas bloquean el reinicio y qué condiciones necesita el operario para reconocer una incidencia. El reinicio automático puede ser útil en algunos transportadores, pero ser inaceptable en una máquina con intervención manual cercana.
Verifique la lógica antes de energizar el proceso
La simulación y las pruebas en banco reducen significativamente el riesgo de corregir bajo presión en planta. Antes de conectar actuadores, compruebe que cada señal está bien direccionada, que las escalas analógicas son correctas y que los estados de fallo activan las respuestas previstas.
Durante la puesta en servicio, conviene seguir una secuencia disciplinada:
- Verificar alimentación, protecciones, tierra y correspondencia con esquemas eléctricos.
- Comprobar entradas y salidas una a una, incluidos sentidos de giro y realimentaciones.
- Probar el modo manual con permisos limitados y procedimientos de seguridad.
- Ejecutar el ciclo automático con producto o carga controlada.
- Registrar cambios, versiones de software, parámetros de variadores y copias de respaldo.
La prueba de causa y efecto merece especial atención. Cada alarma debe asociarse a una causa verificable, una respuesta del proceso, una indicación para el operador y un criterio claro de restablecimiento. Una alarma sin prioridad o sin diagnóstico útil aumenta el tiempo de parada, aunque el programa sea técnicamente correcto.
Diseñe para mantenimiento y continuidad operativa
Un PLC industrial no se programa solo para arrancar una instalación el primer día. Se programa para que pueda diagnosticarse años después, cuando haya sustitución de personal, ampliaciones de producción o una avería fuera de horario. Mantenga copias identificadas del proyecto, la versión del firmware, los parámetros de comunicación, planos actualizados y una relación de repuestos críticos.
La interfaz HMI debe mostrar el estado real del proceso y no únicamente botones de mando. Un técnico necesita saber qué permiso falta, qué protección ha actuado y qué señal está impidiendo la siguiente etapa. Ocultar esta información tras mensajes genéricos como «fallo de máquina» desplaza el diagnóstico al cuadro eléctrico y prolonga la intervención.
La selección de componentes también condiciona el resultado. PLC, fuentes de alimentación, módulos de E/S, protecciones, relés, señalización, cableado industrial y comunicaciones deben responder al ambiente de trabajo, la disponibilidad de repuestos y las exigencias de la aplicación. Soluciones Automáticas Ltda. puede acompañar esta fase con criterio técnico-comercial para identificar materiales adecuados y mantener coherencia entre la arquitectura de control y la instalación eléctrica.
Programar bien es dejar una planta preparada para operar, mantener y crecer con menos incertidumbre. Cuando la lógica refleja el proceso, los fallos están previstos y la documentación acompaña al equipo, el PLC deja de ser una caja negra y pasa a ser una herramienta fiable para la continuidad operativa.


